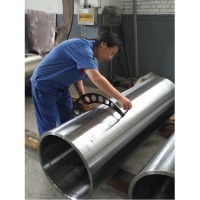
অ্যালুমিনিয়াম স্ট্রিপ রোলিং মিল কাস্ট স্টিল স্লিভ (ডাইনামিক ব্যালেন্স পরিদর্শন)
অ্যালুমিনিয়াম স্ট্রিপ রোলিং মিল কাস্ট স্টিল স্লিভটি উচ্চ-গতির অ্যালুমিনিয়াম স্ট্রিপ এবং ফয়েল রোলিং অ্যাপ্লিকেশনের জন্য ডিজাইন করা হয়েছে, যেখানে রোলিং গতি ১২০০–২৫০০ মি/মিনিট এবং উপাদানের পুরুত্ব ০.১–২.০ মিমি। ৩৫NiCrMo স্টিল দিয়ে তৈরি এই স্লিভটির স্পেসিফিকেশন হলো ৫৬৫ × ৫০৫ × ১৭০০ মিমি। এটি ফোর-হাই ও সিক্স-হাই কোল্ড রোলিং মিল এবং ব্যাটারি ফয়েল ও প্যাকেজিং ফয়েলের জন্য ব্যবহৃত ২০-হাই সেন্ডজিমির রোলিং মিলের জন্য উপযুক্ত। স্লিভটি উচ্চ ঘূর্ণন গতিতে ডায়নামিক স্থিতিশীলতার জন্য ডিজাইন করা হয়েছে, যেখানে অবশিষ্ট ভারসাম্যহীনতা ≤০.৪ গ্রাম·সেমি/কেজি (G0.4 গ্রেড) এবং কম্পনের বিস্তার ≤০.৮ মাইক্রোমিটারে নিয়ন্ত্রিত থাকে। রোলিং-জোনের তাপমাত্রা প্রায় ১৫০–২৫০° সেলসিয়াস পর্যন্ত পৌঁছাতে পারে, যার জন্য স্লিভটিকে অপারেশনের সময় বারবার তাপীয় এবং যান্ত্রিক চাপ সহ্য করতে হয়।
- GW Precision
- চীন, লুয়াং
- চুক্তিগত শর্ত
- স্টিল স্পুলের বার্ষিক ধারণক্ষমতা ৪০০০ পিস।
- তথ্য
অ্যালুমিনিয়াম স্ট্রিপ রোলিং মিল কাস্ট স্টিল স্লিভ (ডাইনামিক ব্যালেন্স পরিদর্শন)
দ্যঅ্যালুমিনিয়াম স্ট্রিপ রোলিং মিল কাস্ট স্টিল স্লিভএটি অ্যালুমিনিয়াম স্ট্রিপ এবং অ্যালুমিনিয়াম ফয়েল রোলিং সরঞ্জামের জন্য ডিজাইন করা একটি বড় আকারের ঢালাই ইস্পাতের উপাদান। এটি তৈরি করা হয়35NiCrMo ইস্পাতএবং এর একটি স্পেসিফিকেশন আছে৫৬৫ × ৫০৫ × ১৭০০ মিমিস্লিভটি অ্যালুমিনিয়াম রোলিংয়ের সময় সৃষ্ট উচ্চ-গতির ঘূর্ণন পরিস্থিতি, পুনরাবৃত্ত যান্ত্রিক লোডিং এবং পর্যায়ক্রমিক তাপীয় পীড়ন সহ্য করার জন্য ডিজাইন করা হয়েছে।
স্লিভটি অ্যালুমিনিয়াম স্ট্রিপ রোলিং অ্যাপ্লিকেশনের জন্য উপযুক্ত, যার রোলিং গতি হলো১২০০–২৫০০ আরপিএমএবং উপাদানের পুরুত্ব০.১–২.০ মিমিসাধারণ সরঞ্জামগুলির মধ্যে ফোর-হাই এবং সিক্স-হাই কোল্ড রোলিং মিল অন্তর্ভুক্ত।২০-উচ্চ সেন্ডজিমির রোলিং মিল২০-হাই মিল অ্যাপ্লিকেশনে, স্লিভটি ব্যাটারি ফয়েল এবং প্যাকেজিং ফয়েল উৎপাদনে ব্যবহার করা যেতে পারে।
35NiCrMo ইস্পাত এবং তাপীয় প্রক্রিয়াকরণ
হাতা ব্যবহার করে35NiCrMo ইস্পাতএকটি নির্দিষ্ট প্রসার্য শক্তি সহ≥৮৫০ মেগাপ্যাসকেলউপাদানটি বারবার যান্ত্রিক চাপের শিকার হওয়া একটি বৃহৎ ঘূর্ণায়মান যন্ত্রাংশের জন্য প্রয়োজনীয় শক্তি, অভিঘাত সহনশীলতা এবং ক্লান্তি প্রতিরোধ ক্ষমতা প্রদান করে।
উপাদানটিকে প্রক্রিয়াজাত করা হয়কোয়েনচিং এবং উচ্চ-তাপমাত্রা টেম্পারিংতাপ প্রক্রিয়াকরণের পর, নির্দিষ্ট কাঠিন্য হলোএইচআরসি ৩০–৪০এই তাপ-প্রক্রিয়াজাত অবস্থাটি স্লিভের কার্যপরিবেশের জন্য শক্তি, কাঠিন্য এবং দৃঢ়তার একটি নিয়ন্ত্রিত সমন্বয় প্রদান করে।
ঘূর্ণনশীল অঞ্চলের প্রকৃত তাৎক্ষণিক তাপমাত্রা প্রায়১৫০–২৫০°সেসরবরাহকৃত উপাদানের তথ্যে আনুমানিক একটি স্বল্পমেয়াদী কার্যক্ষম তাপমাত্রা সক্ষমতাও নির্দিষ্ট করা আছে।৪০০–৫০০°সেএই শর্তগুলো অনুযায়ী স্লিভটিকে তার কাঠামোগত স্থিতিশীলতা অক্ষুণ্ণ রেখে বারবার তাপীয়-যান্ত্রিক ভার সহ্য করতে হবে।
উচ্চ-গতির ঘূর্ণনের জন্য গতিশীল ভারসাম্য
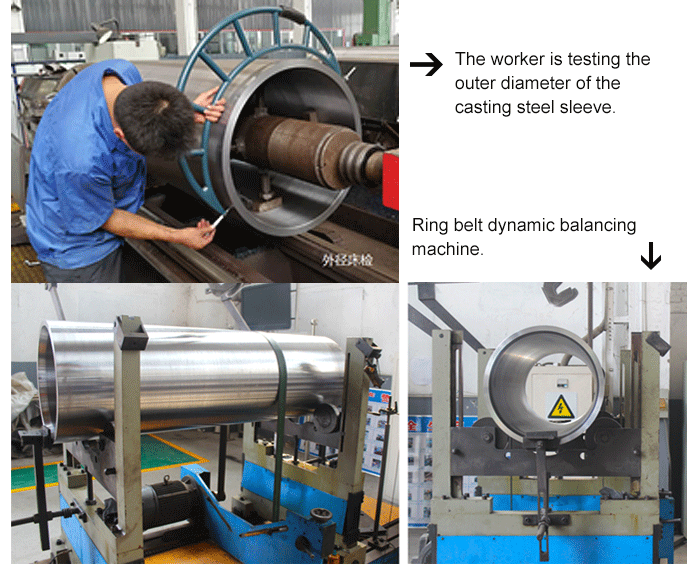
এর উচ্চ ঘূর্ণন গতির কারণে এই অ্যালুমিনিয়াম রোলিং মিল স্লিভটির জন্য ডায়নামিক ব্যালেন্স একটি গুরুত্বপূর্ণ প্রয়োজন। অবশিষ্ট ভারসাম্যহীনতা নিয়ন্ত্রণ করা হয়≤০.৪ গ্রাম·সেমি/কেজি, যা এর অনুরূপজি০.৪ গ্রেড.
স্লিভটি উচ্চ-কম্পাঙ্কের কম্পন দমন করার জন্যও ডিজাইন করা হয়েছে, যেখানে নির্দিষ্ট কম্পন বিস্তার নিয়ন্ত্রণ করা হয়।≤০.৮ μmঅবশিষ্ট ভারসাম্যহীনতা এবং কম্পন নিয়ন্ত্রণ উচ্চ-গতিতে অ্যালুমিনিয়াম স্ট্রিপ ও ফয়েল রোলিংয়ের সময় ঘূর্ণন স্থিতিশীলতা উন্নত করতে এবং ধারাবাহিক রোলিং পরিস্থিতি বজায় রাখতে সাহায্য করে।
অতএব, উপাদানের শক্তি, তাপীয় প্রক্রিয়াকরণ, মাত্রিক নির্ভুলতা এবং গতিশীল ভারসাম্যের সমন্বয় শুধুমাত্র চূড়ান্ত পরিদর্শনের সময় নয়, বরং সম্পূর্ণ উৎপাদন প্রক্রিয়া জুড়েই বিবেচনা করা হয়।
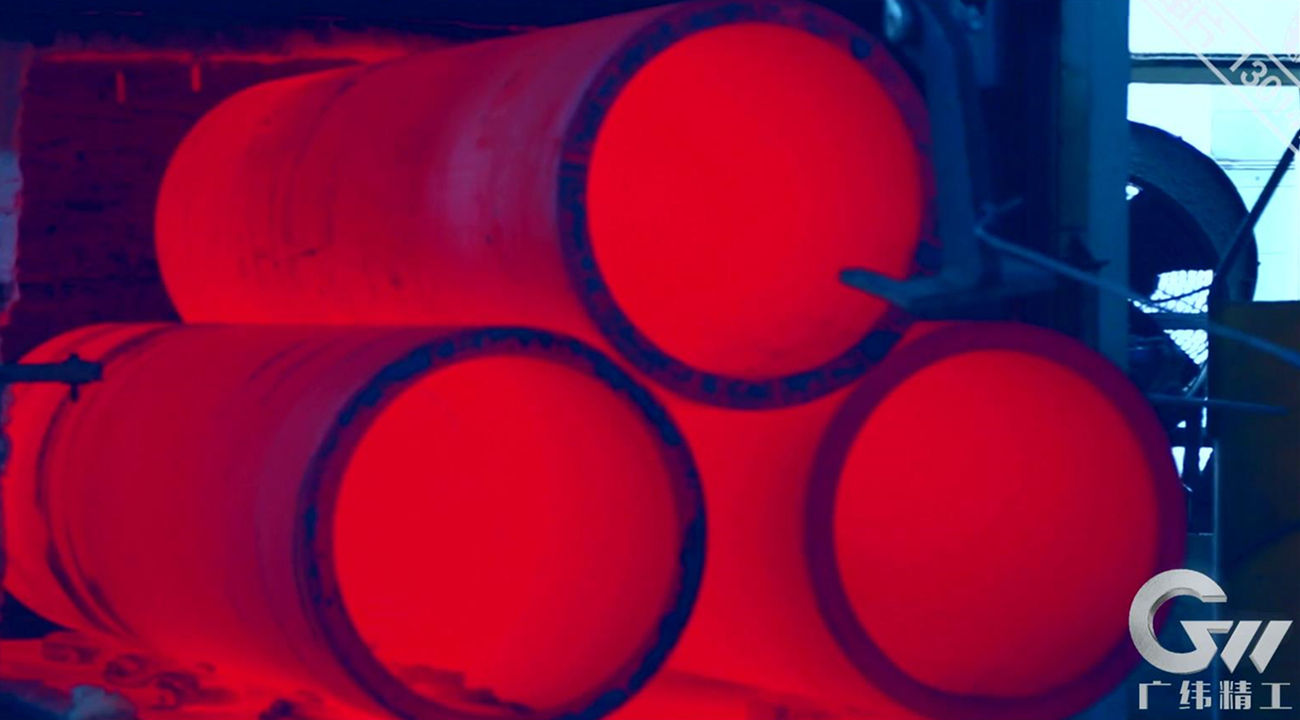
বৃহৎ আকারের নির্ভুল মেশিনিং
স্লিভ ব্ল্যাঙ্কটি প্রাথমিকভাবে একটিতে প্রক্রিয়াজাত করা হয়জিডব্লিউ প্রিসিশন টেকনোলজি দ্বারা তৈরি গর্ত ড্রিলিং মেশিনবোরিং করার সময়, অভ্যন্তরীণ অ্যাপারচারের সামনের এবং পিছনের প্রান্তের মধ্যে সমকেন্দ্রিকতা নিয়ন্ত্রণ করতে মেশিনিং প্রক্রিয়াটি ব্যবহার করা হয়।
ওয়ার্কপিসটি স্থির থাকে এবং টুল শ্যাফটটি ভেতরের ছিদ্রটি কাটার জন্য ঘোরে। এই মেশিনিং পদ্ধতিটি অ্যাপারচারের টেপার এবং আকৃতিগত ত্রুটি কমাতে সাহায্য করে। এটি মেশিনিংয়ের সময় চিপ অপসারণকেও মসৃণ করে, যা সারফেস ফিনিশ উন্নত করতে এবং চিপ জমার কারণে সৃষ্ট আঁচড়ের সম্ভাবনা কমাতে সাহায্য করে।
প্রাথমিক ছিদ্র মেশিনিং করার পর, স্লিভটিকে একটি মেশিনে আরও প্রক্রিয়াজাত করা হয়।উচ্চ-নির্ভুল ও বৃহৎ আকারের মেশিনিং-এ বহু বছরের অভিজ্ঞতার মাধ্যমে বিকশিত ডাবল সেলফ-সেন্টারিং সিএনসি মেশিন টুল।.
ওয়ার্কপিসের ভেতরের ছিদ্রের প্রান্তগুলো দ্রুত স্থাপন করার জন্য মেশিনের উভয় প্রান্তে হাইড্রোলিক সাপোর্ট চাক লাগানো থাকে। এই অবস্থান নির্ধারণ পদ্ধতি পরবর্তী মেশিনিংয়ের সময় প্রয়োজনীয় সমকেন্দ্রিকতা বজায় রাখতে সাহায্য করে। এরপর ভেতরের ও বাইরের পৃষ্ঠের মধ্যে প্রয়োজনীয় সম্পর্ক বজায় রেখে বাইরের নলাকার পৃষ্ঠটি মেশিনিং করার জন্য সিএনসি প্রক্রিয়া ব্যবহার করা হয়।
উভয় প্রান্তের ভেতরের ছিদ্রগুলোর শঙ্কু আকৃতির বৃত্তাকার পৃষ্ঠতলগুলোও প্রয়োজনীয় সমকেন্দ্রিকতা বজায় রেখে মেশিনিং করা হয়। এই মেশিনিং প্রক্রিয়াটি উচ্চ-গতির রোলিং যন্ত্রপাতিতে ব্যবহৃত একটি বৃহৎ ঘূর্ণায়মান স্লিভের জন্য নিয়ন্ত্রিত জ্যামিতিক নির্ভুলতা প্রদান করে।
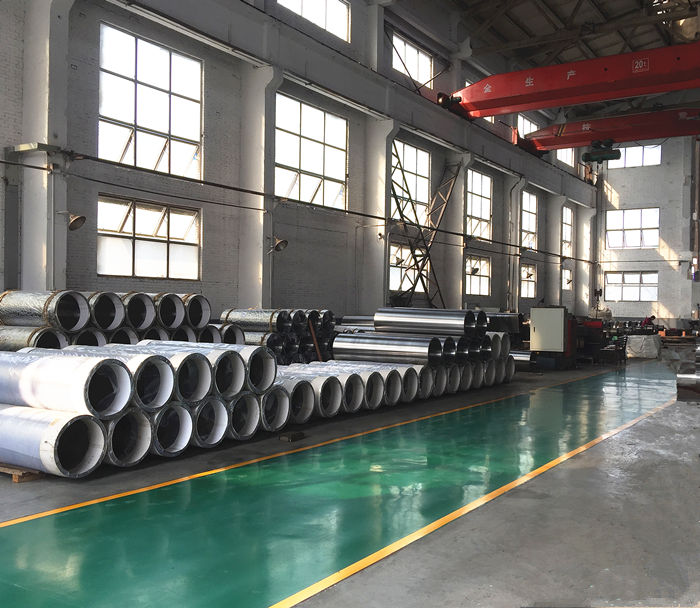
ঝালাই এবং গুণমান নিয়ন্ত্রণ
যখন ঝালাই মেরামতের প্রয়োজন হয়, তখন স্লিভটিকে আনুমানিক তাপমাত্রায় আগে থেকে গরম করা হয়।২০০–৩০০°সেঝালাই করার আগে। ঝালাই করার পরে, ফাটলের ঝুঁকি কমাতে এবং অবশিষ্ট তাপীয় পীড়ন নিয়ন্ত্রণ করতে ঝালাই-পরবর্তী তাপীয় প্রক্রিয়াকরণ প্রয়োগ করা হয়।
সমাপ্ত স্লিভের জন্য গুণমান ডকুমেন্টেশনে অন্তর্ভুক্ত রয়েছে একটিরাসায়নিক গঠন বিশ্লেষণ প্রতিবেদন, তাপ প্রক্রিয়াকরণ প্রতিবেদন, উপাদানের যান্ত্রিক বিশ্লেষণ প্রতিবেদন, মাত্রিক সহনশীলতা প্রতিবেদন, এবং আকৃতি ও অবস্থানগত সহনশীলতা প্রতিবেদনএই রেকর্ডগুলি উপাদান, তাপ-প্রক্রিয়াকরণের অবস্থা এবং সমাপ্ত মেশিনিং ফলাফলের উৎস শনাক্তকরণে সহায়তা করে।
সংমিশ্রণ35NiCrMo উপাদান, নিয়ন্ত্রিত তাপ প্রক্রিয়াকরণ, বৃহৎ আকারের নির্ভুল CNC মেশিনিং, ডায়নামিক ব্যালেন্স পরিদর্শন এবং নথিভুক্ত গুণমান নিয়ন্ত্রণউচ্চ-গতির অ্যালুমিনিয়াম স্ট্রিপ এবং ফয়েল রোলিং মিলে ব্যবহৃত ঢালাই ইস্পাতের স্লিভ তৈরির একটি সম্পূর্ণ উৎপাদন প্রক্রিয়া প্রদান করে।
কাস্টমাইজড উৎপাদন
জিডব্লিউ প্রিসিশন টেকনোলজি এটি তৈরি করে।35NiCrMo ঢালাই ইস্পাতের হাতাগ্রাহকের রোলিং সরঞ্জামের প্রযুক্তিগত এবং মাত্রাগত প্রয়োজনীয়তা অনুসারে।৫৬৫ × ৫০৫ × ১৭০০ মিমিনির্দিষ্ট অ্যালুমিনিয়াম রোলিং অ্যাপ্লিকেশনের জন্য স্লিভ স্পেসিফিকেশন, উচ্চ-গতির প্রয়োগের পরিসর, ডায়নামিক ব্যালেন্সের প্রয়োজনীয়তা, মেশিনিং প্রক্রিয়া এবং পরিদর্শন ডকুমেন্টেশন উৎপাদন ও মান-নিয়ন্ত্রণ প্রক্রিয়ার সাথে অন্তর্ভুক্ত করা যেতে পারে।