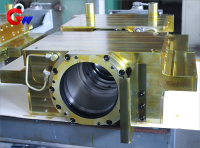
অপারেট সাইডের ইন্টারমিডিয়েট রোলার বিয়ারিং ব্লকের কোল্ড রোলিং মিল মেশিন
কোল্ড রোলিং মিলের অপারেটিং সাইডে অবস্থিত ইন্টারমিডিয়েট রোলার বেয়ারিং ব্লকের উপাদান এবং তাপীয় প্রক্রিয়াকরণ
অপারেটিং সাইড ইন্টারমিডিয়েট রোলার বিয়ারিং ব্লক বডির উপাদান:
উচ্চ-শক্তি সম্পন্ন ঢালাই লোহা (HT300/HT350) অথবা ঢালাই ইস্পাত (ZG310-570), যার প্রসার্য শক্তি ≥৫০০ MPa।
পরিধান-প্রতিরোধী আস্তরণ:
ব্রোঞ্জ (ZCuAl10Fe3) অথবা পলিমার যৌগিক উপাদান, যেমন পরিবর্তিত PTFE উপাদান।
তাপীয় প্রক্রিয়াকরণ:
অভ্যন্তরীণ পীড়ন দূর করার জন্য ঢালাইকৃত বস্তুর এজিং ট্রিটমেন্ট এবং গুরুত্বপূর্ণ সংযোগ পৃষ্ঠতলগুলোর হাই-ফ্রিকোয়েন্সি হার্ডেনিং প্রয়োজন হয়, যার সাধারণ কাঠিন্য HRC ৪৫-৫০ হয়ে থাকে।
ব্র্যান্ড: জিডব্লিউ প্রিসিশন
পণ্য মূল: Liaoyang
ডেলিভারির সময়: চুক্তিগত শর্ত
- GW Precision
- চীন, লুয়াং
- চুক্তিগত শর্ত
- তথ্য
অপারেটিং সাইডের ইন্টারমিডিয়েট রোলার বিয়ারিং ব্লকের কোল্ড রোলিং মিল মেশিন
অপারেটিং সাইডের ইন্টারমিডিয়েট রোলার বিয়ারিং ব্লকের মাত্রা এবং সহনশীলতা
বিয়ারিং স্থাপনের ছিদ্র:
বিয়ারিং স্থাপনের ছিদ্রগুলো বিয়ারিংয়ের ধরন এবং রোলিং মিলের প্রয়োজনীয়তা অনুসারে নিখুঁতভাবে মেশিনিং করা হয়। TQO সিরিজের চার-সারি টেপারড রোলার বিয়ারিংয়ের মতো বিয়ারিংগুলোর ক্ষেত্রে, বিয়ারিং প্রস্তুতকারকের স্পেসিফিকেশন এবং প্রকৃত অ্যাসেম্বলি ডিজাইনের উপর নির্ভর করে, প্রযোজ্য ফিট টলারেন্স সাধারণত ভেতরের ছিদ্রের জন্য H6 অথবা বাইরের ব্যাসের জন্য js6 হয়ে থাকে।
পৃষ্ঠের অমসৃণতা:
বেয়ারিং সংযোগকারী পৃষ্ঠের Ra ≤ ০.৮ μm, যেখানে অসংযোগকারী পৃষ্ঠের Ra ≤ ৩.২ μm। নিয়ন্ত্রিত পৃষ্ঠের অমসৃণতা একটি স্থিতিশীল বেয়ারিং ফিট এবং নির্ভরযোগ্য সংযোগ অবস্থা প্রদানে সহায়তা করে।
অবস্থান নির্ভুলতা:
বেয়ারিং বোরের গোলাকারত্ব ≤ ০.০০৮ মিমি এবং সমাক্ষীয়তা ≤ ০.০১৫ মিমি/৫০০ মিমি। তাপীয় প্রসারণ এবং প্রকৃত পরিচালন পরিস্থিতি বিবেচনা করে রোল নেকের সাথে ফিট ক্লিয়ারেন্স ০.০৫-০.১০ মিমি।
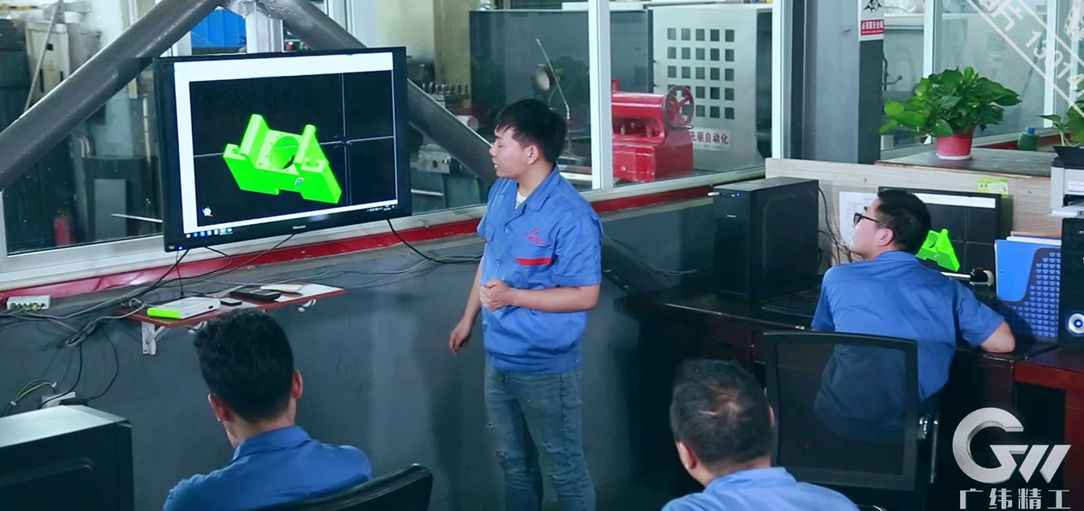
সিএনসি মেশিনিং প্রোগ্রামিং
উৎপাদনের আগে পিসি-ভিত্তিক সিমুলেশনের মাধ্যমে সিএনসি মেশিনিং প্রোগ্রামগুলো যাচাই করা হয়। মাত্রিক নির্ভুলতা বাড়াতে, অপ্রয়োজনীয় টুলের চলাচল কমাতে এবং মেশিনিংয়ের ধারাবাহিক মান বজায় রাখতে টুল পাথ ও মেশিনিং সিকোয়েন্স অপ্টিমাইজ করা হয়। যথাযথ প্রক্রিয়া পরিকল্পনা বেয়ারিং ব্লকের উপর পরিষ্কার এবং অভিন্ন মেশিনিং করা পৃষ্ঠ তৈরি করতেও সাহায্য করে।
উচ্চ-নির্ভুল প্রক্রিয়াকরণ সরঞ্জাম
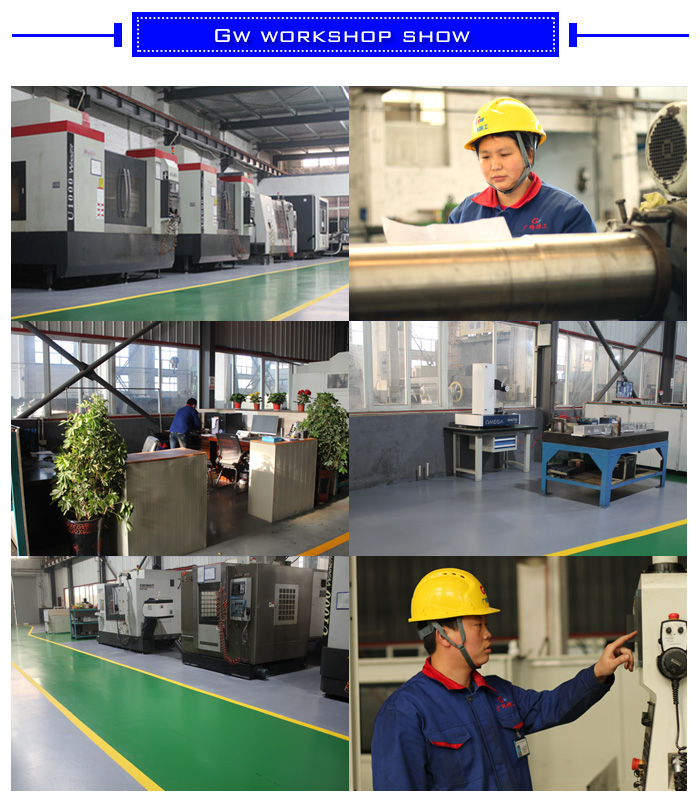
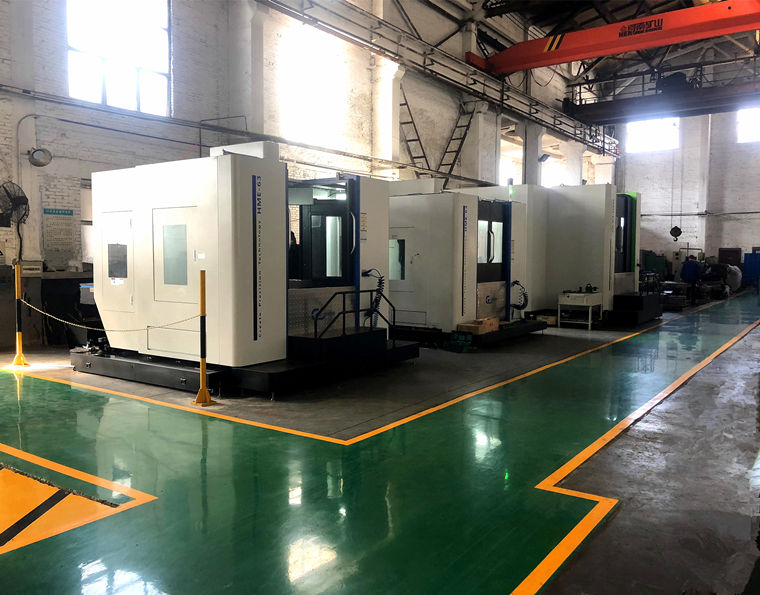
অপারেটিং সাইডের ইন্টারমিডিয়েট রোলার বেয়ারিং ব্লকের আকার এবং কাঠামোগত জটিলতা অনুসারে সিএনসি হরাইজন্টাল মেশিনিং সেন্টার, সিএনসি ভার্টিকাল মেশিনিং সেন্টার, ফাইভ-অ্যাক্সিস মেশিনিং সেন্টার এবং অন্যান্য উচ্চ-নির্ভুল সরঞ্জাম নির্বাচন করা হয়। এই মেশিনগুলো বড় বেয়ারিং বোর, মাউন্টিং সারফেস, বোল্ট হোল এবং জটিল কাঠামোগত বৈশিষ্ট্যগুলোর জন্য প্রয়োজনীয় পজিশনিং নির্ভুলতা ও মেশিনিং সক্ষমতা প্রদান করে।
উৎপাদন এবং সমাবেশ প্রক্রিয়া
নির্দিষ্ট করা থাকলে, বেয়ারিং হোলগুলো CNC বোরিং এবং মিলিং মেশিনে IT6-স্তরের নির্ভুলতায় মেশিনিং করা হয়। প্রয়োজনীয় মাত্রিক নির্ভুলতা এবং পৃষ্ঠের গুণমান অর্জনের জন্য চূড়ান্ত ফিনিশিং-এর কাজে হোনিং বা গ্রাইন্ডিং ব্যবহার করা যেতে পারে। রোলিং মিল ফ্রেমের সাথে সঠিক সংযোগ নিশ্চিত করার জন্য, গুরুত্বপূর্ণ বোল্ট হোলগুলোর অবস্থানগত ত্রুটি ≤ ০.০৫ মিমি রাখা হয়।
সমাবেশের প্রয়োজনীয়তা:
বিয়ারিং প্রস্তুতকারকের স্পেসিফিকেশন এবং রোলিং মিলের প্রকৃত ডিজাইন অনুযায়ী বিয়ারিং প্রি-লোড সমন্বয় করা হয়। প্রযোজ্য বিয়ারিং বিন্যাসের জন্য, অ্যাক্সিয়াল প্রি-লোড ৮-১২ kN পর্যন্ত নির্দিষ্ট করা যেতে পারে। ইনস্টলেশনের সময় নিয়ন্ত্রিত অ্যাসেম্বলি ফোর্স প্রদান করতে এবং বিয়ারিং, রোল নেক ও বিয়ারিং ব্লকের উপর ইমপ্যাক্ট লোড এড়াতে হাইড্রোলিক নাট ব্যবহার করা যেতে পারে।
গুণমান প্রক্রিয়া নিয়ন্ত্রণ
কাঁচামাল প্রস্তুতকরণ ও ত্রুটি শনাক্তকরণ থেকে শুরু করে তাপীয় প্রক্রিয়াকরণ, সিএনসি মেশিনিং, ফিনিশিং এবং চূড়ান্ত পরিদর্শন পর্যন্ত সমগ্র উৎপাদন প্রক্রিয়া জুড়ে গুণমান নিয়ন্ত্রণ প্রয়োগ করা হয়। ওয়ার্কপিসটি পরবর্তী উৎপাদন পর্যায়ে যাওয়ার আগে প্রতিটি প্রক্রিয়া পরিদর্শন ও অনুমোদন করা হয়।
পরিদর্শন এবং পরীক্ষা
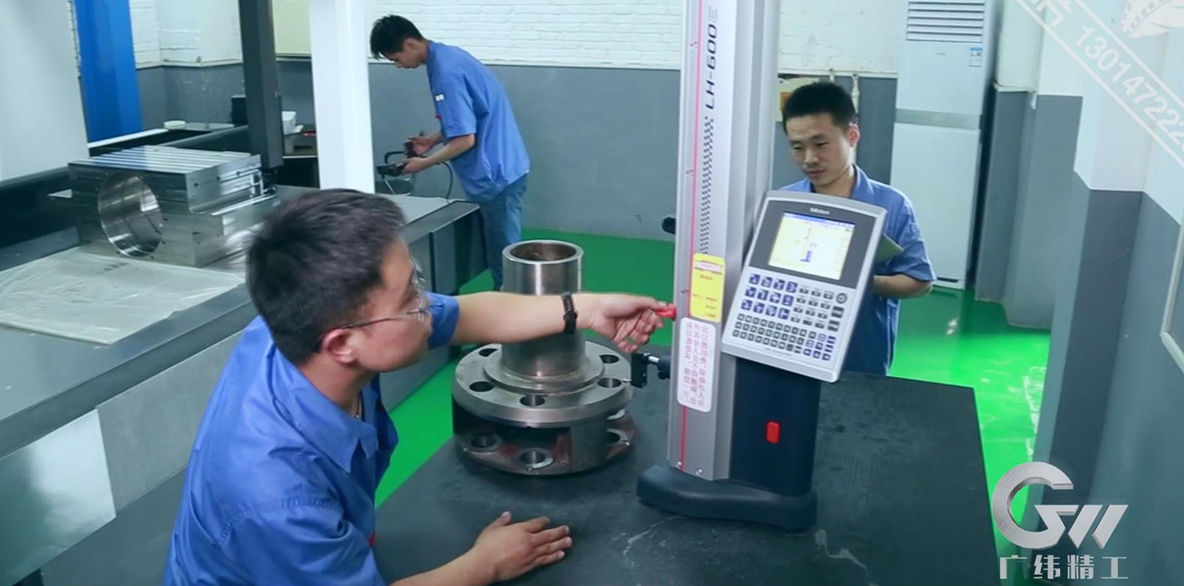
প্রতিটি অপারেটিং সাইড ইন্টারমিডিয়েট রোলার বেয়ারিং ব্লকের গুণমান যাচাই করার জন্য কঠোর পরিদর্শন ও পরীক্ষণ পদ্ধতি ব্যবহার করা হয়। গুণমান সংক্রান্ত নথিপত্রের মধ্যে রাসায়নিক গঠন বিশ্লেষণ, তাপ প্রক্রিয়াকরণের রেকর্ড, ত্রুটি শনাক্তকরণ প্রতিবেদন, মাত্রিক সহনশীলতা পরিদর্শন এবং জ্যামিতিক সহনশীলতা পরিদর্শন অন্তর্ভুক্ত থাকতে পারে। গুরুত্বপূর্ণ মেশিনিং মাত্রা, বোরের জ্যামিতি, ছিদ্রের অবস্থান এবং আকৃতি ও অবস্থানের সহনশীলতা যাচাই করার জন্য কোঅর্ডিনেট মেজারিং মেশিন এবং অন্যান্য নির্ভুল পরিদর্শন যন্ত্র ব্যবহার করা হয়। উৎপাদনের সম্পূর্ণ উৎস শনাক্তকরণযোগ্যতা নিশ্চিত করার জন্য সমস্ত পরিদর্শন রেকর্ড সংরক্ষণ করা হয়।
মধ্যবর্তী রোলার বিয়ারিং ব্লকের তৈলাক্তকরণ এবং সিলিং
তৈলাক্তকরণ ব্যবস্থা:
সরঞ্জাম এবং বিয়ারিংয়ের প্রয়োজনীয়তা অনুসারে, ইন্টারমিডিয়েট রোলার বিয়ারিংয়ে ০.৩-০.৫ MPa চাপ এবং ৩০-৫০ লিটার/মিনিট প্রবাহ হারের ঘনীভূত পাতলা-তেল লুব্রিকেশন, অথবা প্রায় ৫-১০ ফোঁটা/মিনিট তেল সরবরাহ হারের তেল-বায়ু লুব্রিকেশন ব্যবহার করা যেতে পারে। বিয়ারিংয়ের অপারেটিং গতি, লোড, তাপমাত্রা এবং লুব্রিকেশন সিস্টেমের উপর নির্ভর করে, ৪০°C তাপমাত্রায় প্রস্তাবিত লুব্রিকেটিং তেলের সান্দ্রতা হলো ISO VG 68-100।
সিলিং ডিজাইন:
পানি, ধূলিকণা, ঘূর্ণায়মান কুল্যান্ট এবং ধাতব কণার প্রবেশ কমাতে ল্যাবিরিন্থ সিল এবং স্প্রিং-রিইনফোর্সড লিপ সিল সমন্বিত একটি সম্মিলিত সিলিং কাঠামো ব্যবহার করা যেতে পারে। প্রযোজ্য পরিচ্ছন্নতার প্রয়োজনীয়তা ISO 4406 18/16/13 হিসাবে নির্দিষ্ট করা যেতে পারে। সিলিং উপকরণগুলির মধ্যে রয়েছে উচ্চ-তাপমাত্রা-প্রতিরোধী ফ্লুরোরবার (FKM) বা পলিউরেথেন (PU), যা অপারেটিং তাপমাত্রা, লুব্রিক্যান্ট, কুল্যান্ট এবং ক্ষয়ের অবস্থা অনুযায়ী নির্বাচন করা হয়।