




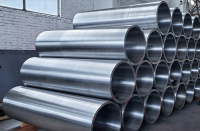
অ্যালুমিনিয়াম স্ট্রিপ মিল মেশিনের জন্য কাস্টমাইজড ৩৫সিআরএমওভি স্টিল স্লিভ
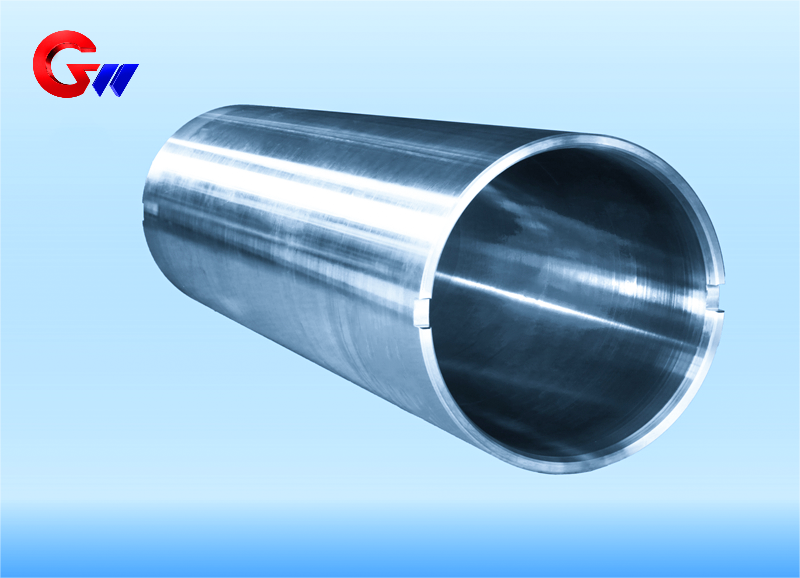
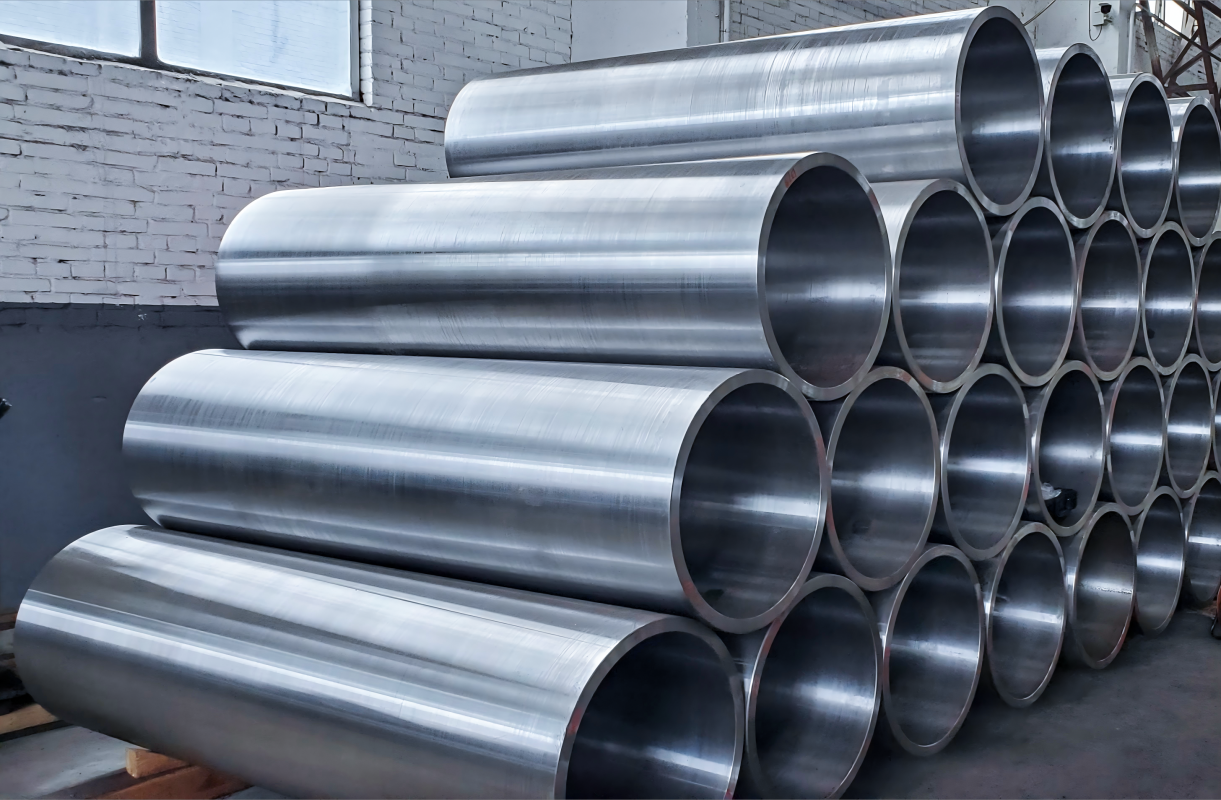
35CrMoV স্টিল স্লিভ অ্যালুমিনিয়াম ফয়েল, অ্যালুমিনিয়াম প্লেট, স্টেইনলেস স্টিল ফয়েল এবং স্ট্রিপ রোলিং-এর কাজে ব্যাপকভাবে ব্যবহৃত হয়। উচ্চ-নির্ভুল রোলিং সরঞ্জামের জন্য, স্লিভের সমকেন্দ্রিকতা, ডায়নামিক ব্যালেন্স এবং মাত্রিক স্থিতিশীলতা গুরুত্বপূর্ণ কার্যক্ষমতার প্রয়োজনীয়তা। GW প্রিসিশন টেকনোলজি দ্বারা নির্মিত 35CrMoV স্টিল স্লিভ ব্ল্যাঙ্কটি সেন্ট্রিফিউগাল কাস্টিং পদ্ধতিতে তৈরি করা হয়, যা পরবর্তী হিট ট্রিটমেন্ট, প্রিসিশন মেশিনিং এবং সারফেস ইঞ্জিনিয়ারিং-এর জন্য একটি উপযুক্ত প্রাথমিক কাঠামো প্রদান করে।
- GW Precision
- চীন, লুয়াং
- চুক্তিগত শর্ত
- স্টিল স্পুলের বার্ষিক ধারণক্ষমতা ৪০০০ পিস।
- তথ্য
অ্যালুমিনিয়াম স্ট্রিপ মিল মেশিনের জন্য কাস্টমাইজড ৩৫সিআরএমওভি স্টিল স্লিভ
দ্যঅ্যালুমিনিয়াম স্ট্রিপ রোলিং মিলের জন্য 35CrMoV স্টিলের স্লিভএটি একটি বিশেষভাবে তৈরি উচ্চ-শক্তি সম্পন্ন এবং ক্ষয়-প্রতিরোধী উপাদান, যা এমন রোলিং সরঞ্জামের জন্য তৈরি করা হয়েছে যেখানে উচ্চ মাত্রিক নির্ভুলতা, স্থিতিশীল ঘূর্ণন এবং উচ্চ পৃষ্ঠতল গুণমান প্রয়োজন। অ্যালুমিনিয়াম ফয়েল, অ্যালুমিনিয়াম প্লেট, স্টেইনলেস স্টিল ফয়েল এবং স্ট্রিপ রোলিং-এর কাজে ব্যবহৃত স্টিল স্লিভগুলি যান্ত্রিক লোড, তাপীয় প্রভাব, রোলিং অয়েল এবং আপেক্ষিক ক্ষুদ্র-গতির সম্মুখীন হয়। তাই, এর উৎপাদন প্রক্রিয়ায় উপাদানের কার্যকারিতা, সমকেন্দ্রিকতা, গতিশীল ভারসাম্য, পৃষ্ঠতলের কাঠিন্য এবং মাত্রিক স্থিতিশীলতা—এই সব বিষয় একসাথে বিবেচনা করা প্রয়োজন।
দ্যজিডব্লিউ প্রিসিশন টেকনোলজি দ্বারা নির্মিত 35CrMoV স্টিলের স্লিভ ব্ল্যাঙ্ক সেন্ট্রিফিউগাল কাস্টিং পদ্ধতিতে পাওয়া যায়।সেন্ট্রিফিউগাল কাস্টিং ব্ল্যাঙ্কটি পরবর্তী তাপীয় প্রক্রিয়াকরণ, মেশিনিং এবং সারফেস ইঞ্জিনিয়ারিং প্রক্রিয়ার ভিত্তি প্রদান করে। গ্রাহকের অ্যালুমিনিয়াম স্ট্রিপ রোলিং সরঞ্জামের মাত্রা এবং প্রযুক্তিগত প্রয়োজনীয়তা অনুযায়ী তৈরি স্লিভটি কাস্টমাইজ করা যেতে পারে।
অ্যালুমিনিয়াম স্ট্রিপ রোলিং মিলে প্রয়োগ
সিক্স-হাই এবং টুয়েলভ-হাই রোলিং মিলে, বিশেষভাবে তৈরি 35CrMoV স্টিলের স্লিভটি ইন্টারমিডিয়েট রোল বা সাপোর্ট রোলের সাথে ব্যবহার করা যেতে পারে। এর অন্যতম প্রধান কাজ হলো রোল সাপোর্টকে শক্তিশালী করা এবং অ্যালুমিনিয়াম স্ট্রিপ রোলিংয়ের সময় উৎপন্ন রেডিয়াল বেন্ডিং ফোর্স প্রতিরোধ করা। সরবরাহকৃত অ্যাপ্লিকেশন ডেটা একটি সাধারণ লোড পরিসীমা নির্দেশ করে।৩০০–৬০০ মেগাপ্যাসকেল.
উচ্চ-গতির রোলিং যন্ত্রপাতির ক্ষেত্রে, মাত্রিক এবং গতিশীল নির্ভুলতা বজায় রাখাও গুরুত্বপূর্ণ। আনুমানিক রোলিং গতিতে১০–২৫ মি/সেকেন্ডস্লিভটি রোল-গ্যাপের ওঠানামা নিয়ন্ত্রণে সহায়তা করার জন্য ডিজাইন করা হয়েছে।≤০.০০৫ মিমিএই আবশ্যকতাটি সমকেন্দ্রিকতা, মেশিনিং নির্ভুলতা এবং গতিশীল ভারসাম্যের উপর বিশেষ গুরুত্ব আরোপ করে।
রোলিংয়ের সময় স্লিভটি তাপ ব্যবস্থাপনায়ও অংশ নেয়। রোলিং ঘর্ষণের ফলে তাপ উৎপন্ন হয় এবং সংস্পর্শ এলাকার তাৎক্ষণিক তাপমাত্রা প্রায় পৌঁছাতে পারে।২০০–২৫০°সেসুতরাং, বারবার তাপীয় ও যান্ত্রিক চাপের অধীনে উপাদান এবং পৃষ্ঠের অবস্থা স্থিতিশীল থাকা প্রয়োজন।
অ্যালুমিনিয়াম রোলিং-এ কাজের পরিস্থিতি
অ্যালুমিনিয়াম রোলিং স্টিল স্লিভের কার্যকারিতার জন্য নির্দিষ্ট প্রয়োজনীয়তা তৈরি করে। অ্যালুমিনিয়ামের চিপস বা পদার্থের কণা ওয়ার্কিং সারফেসে লেগে যেতে পারে, তাই প্রদত্ত প্রযুক্তিগত স্পেসিফিকেশনে একটি নির্দিষ্ট সারফেস হার্ডনেসের কথা বলা হয়েছে।≥HRC45আসঞ্জন এবং পৃষ্ঠতলের ক্ষয় প্রতিরোধ ক্ষমতা উন্নত করতে
স্লিভটি আনুমানিক pH যুক্ত একটি ইমালশন-ভিত্তিক রোলিং অয়েল পরিবেশে কাজ করতে পারে।৮–১০তাই পৃষ্ঠতল প্রকৌশল নকশায় ক্ষয় প্রতিরোধ ক্ষমতা বিবেচনা করা হয়, বিশেষ করে যেখানে স্লিভের পৃষ্ঠতল দীর্ঘ সময়ের জন্য ঘূর্ণায়মান তরলের সংস্পর্শে থাকে।
যান্ত্রিক ভার আরেকটি গুরুত্বপূর্ণ বিবেচ্য বিষয়। অ্যাপ্লিকেশন ডেটাতে এর চেয়ে বেশি নির্দিষ্ট করা আছে।১০টি লোড চক্রযা স্লিভটির জন্য একটি উচ্চ ক্লান্তি-জীবনকালের প্রয়োজনীয়তা নির্দেশ করে। এছাড়াও, বিয়ারিং সংযোগ পৃষ্ঠে একটি নির্দিষ্ট আপেক্ষিক স্লাইডিং পরিমাণ সহ মাইক্রো-মোশন ক্ষয় ঘটতে পারে।<৫০ μmসুতরাং স্লিভটির জন্য কাঠামোগত শক্তি, পৃষ্ঠের কাঠিন্য এবং সূক্ষ্ম-গতিজনিত ক্ষয় প্রতিরোধের একটি সমন্বয় প্রয়োজন।
35CrMoV উপাদান নির্বাচন
হাতা ব্যবহার করে35CrMoV ইস্পাতএর শক্তি, দৃঢ়তা, ক্ষয় প্রতিরোধ ক্ষমতা এবং তাপ প্রক্রিয়াকরণের উপযুক্ততার সমন্বয়ের জন্য নির্বাচিত।
এই উপাদানটির জন্য সাধারণত যে রাসায়নিক গঠন সরবরাহ করা হয় তা হলো:
সি: ০.৩২–০.৩৮%
Cr: ১.০–১.৩%
প্রায়: ০.৪–০.৬%
ইন: ০.১–০.২%
ভ্যানাডিয়াম যোগ করা হয় গঠন করতেএমসি-টাইপ কার্বাইডএবং দানার গঠনকে সূক্ষ্ম করে। সরবরাহকৃত উপাদানের তথ্য একটি সূক্ষ্ম দানার আকার নির্দেশ করে যা নিম্নরূপ:ASTM গ্রেড ১০-১২.
শোধন ও টেম্পারিং করার পর, নির্দিষ্ট প্রসার্য শক্তি হলো≥১১০০ মেগাপ্যাসকেলউপাদানের তথ্যে একটি ফাটল দৃঢ়তাও নির্দিষ্ট করা আছে।KIC ≥90 MPa·m¹/²উচ্চ-তাপমাত্রার অবস্থার জন্য, ফলন-শক্তি ধারণ হারকে নিম্নরূপে নির্দিষ্ট করা হয়৩০০° সেলসিয়াসে ৮৫%.
এই বৈশিষ্ট্যগুলি একটি স্টিলের স্লিভের জন্য বস্তুগত ভিত্তি প্রদান করে, যা উচ্চ-গতির রোলিংয়ের সময় বারবার যান্ত্রিক ভার, তাপীয় প্রভাব এবং পৃষ্ঠের ক্ষয়ের শিকার হয়।
তাপীয় প্রক্রিয়াকরণ এবং মাত্রিক স্থিতিশীলতা
প্রধান তাপ-প্রক্রিয়া অন্তর্ভুক্তশীতলীকরণ এবং তাপ দেওয়া.
শীতল করার জন্য, নির্দিষ্ট প্রক্রিয়াটি হলো৮৯০°সে × ২ ঘণ্টাএরপর জল-বায়ু পর্যায়ক্রমিক শীতলীকরণ করা হয়। টেম্পারিং প্রক্রিয়াটি হলো৫৮০°সে × ৩ ঘণ্টাদ্বিতীয় প্রকারের টেম্পারিং ভঙ্গুরতা এড়ানোর জন্য অয়েল কুলিং নির্দিষ্ট করা হয়েছে।
অতিরিক্ত প্রক্রিয়াকরণ পদ্ধতির মাধ্যমে মাত্রিক স্থিতিশীলতা আরও নিশ্চিত করা হয়। সরবরাহকৃত প্রক্রিয়া তথ্যে উল্লেখ করা হয়েছে।−১৯৬°C তাপমাত্রায় ২৪ ঘণ্টা ধরে ক্রায়োজেনিক ট্রিটমেন্টঅবশিষ্ট অস্টেনাইট নিয়ন্ত্রিত<৩%.
পরবর্তী২০০°সে তাপমাত্রায় ৮ ঘণ্টা ধরে ট্রিটমেন্টপ্রক্রিয়াজাতকরণের চাপ দূর করতে এটি ব্যবহৃত হয়। এই প্রক্রিয়াকরণগুলোর উদ্দেশ্য হলো মাত্রিক স্থিতিশীলতা উন্নত করা এবং প্রস্তুতকৃত স্টিলের হাতার উপর অবশিষ্ট চাপের প্রভাব হ্রাস করা।
পৃষ্ঠতল শক্তিশালীকরণ এবং ক্ষয় সুরক্ষা
প্রয়োজনীয় কার্যপরিবেশ অনুযায়ী পৃষ্ঠতল প্রকৌশল প্রয়োগ করা যেতে পারে। সরবরাহকৃত শক্তিশালীকরণ বিকল্পগুলোর মধ্যে অন্তর্ভুক্ত রয়েছে:আয়ন নাইট্রাইডিংএবংলেজার কোয়েনচিং.
আয়ন নাইট্রাইডিং-এর ক্ষেত্রে, নির্দিষ্ট সাদা উজ্জ্বল স্তরের পুরুত্ব হলো২০–৩০ মাইক্রোমিটার, পৃষ্ঠের কঠোরতাHV1100–1300এই উচ্চ পৃষ্ঠতল কাঠিন্য ক্ষয় এবং সূক্ষ্ম গতিজনিত ক্ষতির প্রতিরোধ ক্ষমতা বাড়াতে পারে।
লেজার কোয়েনচিংয়ের মাধ্যমে একটি নির্দিষ্ট প্রস্থের শক্ত স্ট্রিপ তৈরি করা যায়।৫–৮ মিমিএবং একটি কঠিন গভীরতা১.২–১.৫ মিমিযেখানে কোনো নির্দিষ্ট স্থানে পৃষ্ঠতলকে শক্তিশালী করার প্রয়োজন হয়, সেখানে এই প্রক্রিয়াটি নির্বাচন করা যেতে পারে।
ক্ষয়রোধী সুরক্ষার জন্য, সরবরাহকৃত বিকল্পগুলির মধ্যে রয়েছেQPQ লবণ স্নান যৌগিক চিকিৎসাএবং ন্যানোকম্পোজিট আবরণ। ক্ষয় প্রতিরোধ ক্ষমতা প্রদানের জন্য QPQ ট্রিটমেন্ট নির্দিষ্ট করা হয়েছে।ক্রোম প্লেটিংয়ের চেয়ে ২-৩ গুণ বেশিএকটি ন্যানোকম্পোজিট আবরণ যেমনTiAlN + MoS₂একটি নির্দিষ্ট ঘর্ষণ সহগ সহও প্রয়োগ করা যেতে পারে।<০.১.
যৌগিক পৃষ্ঠ প্রকৌশল প্রক্রিয়া
যেসব অ্যাপ্লিকেশনে একাধিক পৃষ্ঠ-কার্যকারিতা বৈশিষ্ট্যের প্রয়োজন হয়, সেগুলোর জন্য সরবরাহকৃত কম্পোজিট রিইনফোর্সমেন্ট প্রক্রিয়াটি চারটি পর্যায় নিয়ে গঠিত:
এ. স্যান্ডব্লাস্টিং ট্রিটমেন্ট, Sa3.0 লেভেল → বি. আয়ন নাইট্রাইডিং → সি. লেজার টেক্সচারিং → ডি. ম্যাগনেট্রন স্পাটারিং কোটিং
চূড়ান্ত প্রলেপে ব্যবহার করা যেতে পারে একটিCrN/AlCrN বহুস্তর কাঠামোমোট আবরণের পুরুত্ব৮–১০ মাইক্রোমিটারনির্দিষ্ট বন্ধন বল হলো≥৮০ Nস্ক্র্যাচ টেস্টিং দ্বারা পরিমাপ করা হয়।
এই সারফেস-ইঞ্জিনিয়ারিং পদ্ধতিতে স্টিল স্লিভের কার্যকরী পৃষ্ঠের অবস্থা উন্নত করার জন্য পৃষ্ঠ প্রস্তুতি, নাইট্রাইডিং, লেজার টেক্সচারিং এবং ফিজিক্যাল ভেপার ডিপোজিশন কোটিং-এর সমন্বয় করা হয়। রোলিং অ্যাপ্লিকেশন এবং প্রয়োজনীয় ক্ষয় ও মরিচা প্রতিরোধ ক্ষমতা অনুযায়ী নির্দিষ্ট ট্রিটমেন্টের সমন্বয় নির্বাচন করা যেতে পারে।
স্টিল স্লিভের জন্য নির্ভুলতার প্রয়োজনীয়তা
অ্যালুমিনিয়াম স্ট্রিপ এবং ফয়েল রোলিং যন্ত্রপাতির ক্ষেত্রে স্লিভের সমকেন্দ্রিকতা এবং ডায়নামিক ব্যালেন্স অত্যন্ত গুরুত্বপূর্ণ, কারণ স্লিভটি একটি ঘূর্ণায়মান অ্যাসেম্বলির অংশ হিসেবে কাজ করে। রোলিং গতিতে১০–২৫ মি/সেকেন্ডসমকেন্দ্রিকতা বা গতিশীল ভারসাম্যের বিচ্যুতি ঘূর্ণন স্থিতিশীলতা এবং রোল-গ্যাপ নিয়ন্ত্রণকে প্রভাবিত করতে পারে।
অতএব, জিডব্লিউ প্রিসিশন টেকনোলজি ব্লাঙ্ক উৎপাদন প্রক্রিয়া, তাপীয় প্রক্রিয়াকরণ, মাত্রিক স্থিতিশীলতা, নির্ভুল মেশিনিং এবং সারফেস ইঞ্জিনিয়ারিং-কে স্বাধীন কার্যক্রমের পরিবর্তে পরস্পর সংযুক্ত পর্যায় হিসেবে বিবেচনা করে।
সেন্ট্রিফিউগাল কাস্টিং ব্ল্যাঙ্কটি যন্ত্রাংশের প্রাথমিক আকৃতি প্রদান করে, অপরদিকে পরবর্তী তাপীয় প্রক্রিয়াকরণ এবং মেশিনিং প্রয়োজনীয় যান্ত্রিক ও জ্যামিতিক অবস্থা প্রতিষ্ঠা করে।
চূড়ান্ত35CrMoV স্টিলের হাতাঅ্যালুমিনিয়াম স্ট্রিপ রোলিং যন্ত্রপাতির জন্য গ্রাহকের নকশা এবং প্রয়োগের প্রয়োজনীয়তা অনুসারে এটি তৈরি করা যেতে পারে। প্রয়োজনীয় পরিচালন পরিবেশ অনুযায়ী উপাদান নির্বাচন, তাপীয় প্রক্রিয়াকরণ, পৃষ্ঠতল শক্তিশালীকরণ এবং প্রলেপের সমন্বয় করা যেতে পারে।
জিডব্লিউ প্রিসিশন টেকনোলজি দ্বারা কাস্টমাইজড উৎপাদন
Luoyang Guangwei যথার্থ প্রযুক্তি কোং, লি.এটি লুওয়াং শহরের জিয়ানশি জেলার পশ্চিম দিকে অবস্থিত এবং স্টিল স্লিভ হলো কোম্পানিটির অন্যতম প্রধান পণ্যশ্রেণী।
জিডব্লিউ প্রিসিশন টেকনোলজি শিল্প রোলিং অ্যাপ্লিকেশনের জন্য কাস্টমাইজড স্টিল স্লিভ তৈরি করে। এর জন্য35CrMoV স্টিলের হাতাউৎপাদন প্রক্রিয়ায় ব্ল্যাঙ্কের সেন্ট্রিফিউগাল কাস্টিং, কোয়েনচিং ও টেম্পারিং, মাত্রিক স্থিতিশীলতা প্রক্রিয়াকরণ, প্রিসিশন মেশিনিং এবং সারফেস ইঞ্জিনিয়ারিং অন্তর্ভুক্ত থাকতে পারে।
এই পণ্যটি অ্যালুমিনিয়াম ফয়েল, অ্যালুমিনিয়াম প্লেট, স্টেইনলেস স্টিল ফয়েল এবং স্ট্রিপ রোলিং অ্যাপ্লিকেশনের জন্য তৈরি, যেখানে উচ্চ শক্তি, ক্ষয় প্রতিরোধ ক্ষমতা, সমকেন্দ্রিকতা, গতিশীল ভারসাম্য এবং পৃষ্ঠের কার্যকারিতা প্রয়োজন। উপাদানের বৈশিষ্ট্যগুলির সমন্বয়ের মাধ্যমে...35CrMoV ইস্পাতপ্রয়োগ-নির্দিষ্ট তাপ প্রক্রিয়াকরণ এবং পৃষ্ঠতল প্রকৌশলের মাধ্যমে স্লিভটিকে বিভিন্ন রোলিং সরঞ্জাম এবং কাজের পরিবেশের জন্য উপযোগী করে তৈরি করা যেতে পারে।



