



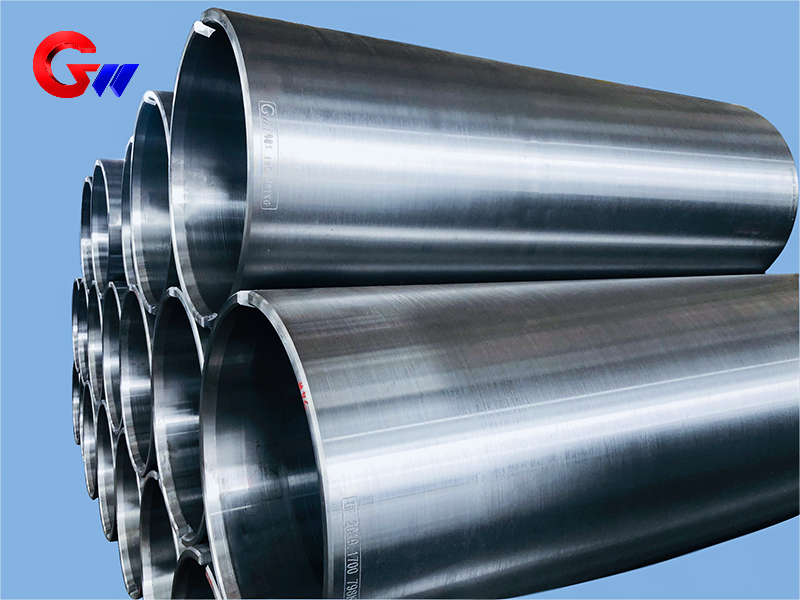
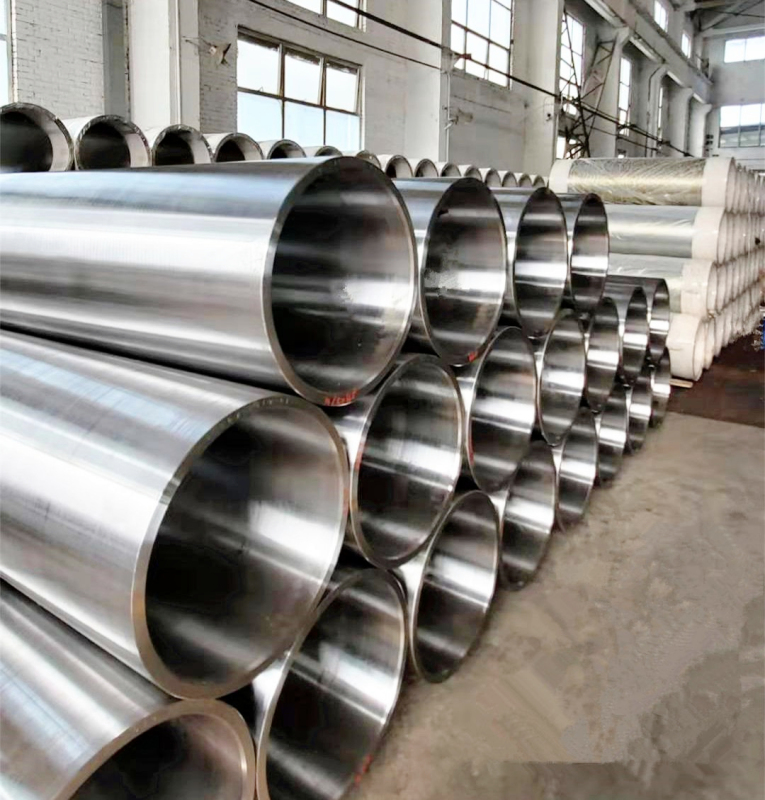
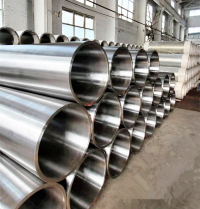
তামার ফয়েলের রোলিং মিল মেশিনে ব্যবহৃত ঢালাই ইস্পাতের স্পুল
কপার ফয়েল রোলিং মিলের জন্য 35CrMoV কাস্টিং স্টিলের স্লিভ, যা সেন্ট্রিফিউগাল কাস্টিং, হিট ট্রিটমেন্ট, বিশেষ ছিদ্র ড্রিলিং, নির্ভুল CNC মেশিনিং এবং ১০০% ডায়নামিক ব্যালান্সিং ইন্সপেকশনের মাধ্যমে তৈরি করা হয়। কাস্টমাইজড স্পেসিফিকেশনের মধ্যে রয়েছে 565×505×1600 মিমি এবং 665×605×2000 মিমি, যার যান্ত্রিক বৈশিষ্ট্য এবং জ্যামিতিক টলারেন্স গ্রাহকের চাহিদা অনুযায়ী নিয়ন্ত্রণ করা হয়।
- GW Precision
- চীন, লুয়াং
- চুক্তিগত শর্ত
- স্টিল স্পুলের বার্ষিক ধারণক্ষমতা ৪০০০ পিস।
- তথ্য
তামার ফয়েলের রোলিং মিল মেশিনে ব্যবহৃত ঢালাই ইস্পাতের স্পুল
| ঢালাই ইস্পাতের স্পুল | উপাদান | স্পেসিফিকেশন |
| তামার ফয়েলের রোলিং মিল মেশিনে ব্যবহৃত হয় | 35CrMoV | ৫৬৫*৫০৫*১৬০০ |
| 35CrMoV | ৬৬৫*৬০৫*২০০০ |
কাস্টিং স্টিল স্লিভ হলো একটি বৃহৎ ও সূক্ষ্ম যান্ত্রিক উপাদান, যা কপার ফয়েল রোলিং মিল যন্ত্রপাতিতে ব্যবহৃত হয়। জিডব্লিউ প্রিসিশন গ্রাহকের ড্রয়িং, উপকরণের প্রয়োজনীয়তা, মাত্রাগত সহনশীলতা এবং জ্যামিতিক নির্ভুলতার চাহিদা অনুযায়ী কাস্টমাইজড স্টিল স্লিভ তৈরি করে। এই পণ্যটির জন্য,35CrMoV সংকর ইস্পাতউপাদান হিসেবে ব্যবহৃত হয়, উপলব্ধ স্পেসিফিকেশন সহ৫৬৫×৫০৫×১৬০০ মিমিএবং৬৬৫×৬০৫×২০০০ মিমি.
উৎপাদন প্রক্রিয়ার মধ্যে রয়েছে নিয়ন্ত্রিত গলন ও ঢালাই, কেন্দ্রাতিগ ঢালাই, তাপীয় শোধন, নির্দিষ্ট ছিদ্র খনন, নির্ভুল সিএনসি মেশিনিং এবং ডাইনামিক ব্যালান্সিং পরিদর্শন। ঢালাই ইস্পাতের স্লিভের সমকেন্দ্রিকতা, সিলিন্ড্রিকতা, প্রতিসাম্য এবং ডাইনামিক ব্যালান্স নিয়ন্ত্রণের জন্য ধারাবাহিক উন্নতির মাধ্যমে সম্পূর্ণ প্রক্রিয়াকরণ ব্যবস্থাটি তৈরি করা হয়েছে।
35CrMoV পদার্থের এবং যান্ত্রিক বৈশিষ্ট্য
প্রয়োজনীয় যান্ত্রিক বৈশিষ্ট্য অর্জনের জন্য 35CrMoV কাস্টিং স্টিলের স্লিভটিকে কোয়েনচিং এবং টেম্পারিং প্রক্রিয়ার মাধ্যমে তাপ দেওয়া হয়। তাপ দেওয়ার পরের সাধারণ কার্যক্ষমতার সূচকগুলোর মধ্যে রয়েছে কাঠিন্য, প্রসার্য শক্তি, নতি শক্তি, প্রসারণ, অভিঘাত সহনশীলতা এবং উচ্চ-তাপমাত্রার কাঠিন্য।
সাধারণ যান্ত্রিক বৈশিষ্ট্যগুলো হলো:
কাঠিন্য: কক্ষ তাপমাত্রায় HRC ৪৮–৫২রকওয়েল কাঠিন্য অনুসারে পরীক্ষিতASTM E18.
কক্ষ তাপমাত্রায় প্রসার্য শক্তি: ১৫০০–১৮০০ মেগাপ্যাসকেল, অনুযায়ী পরীক্ষিতASTM E8.
নমনীয়তা শক্তি: ১২০০–১৪০০ মেগাপ্যাসকেল.
প্রসারণ: ১০–১৫%একটির উপর ভিত্তি করে৫০ মিমি গেজ দৈর্ঘ্য.
অভিঘাত সহনশীলতা: ২০–৪০ জুল/সেমি²শার্পি নচ ইমপ্যাক্ট পদ্ধতি দ্বারা পরীক্ষিত।
লাল কাঠিন্য: ৬০০°সে তাপমাত্রায় ≥HRC ৩৮, পরে পরীক্ষা করা হয়েছে১ ঘন্টা উচ্চ তাপমাত্রায় ধরে রাখা.
রোলিং মিল যন্ত্রপাতিতে ব্যবহৃত স্টিল স্লিভের জন্য এই বৈশিষ্ট্যগুলো গুরুত্বপূর্ণ, কারণ অবিরাম যান্ত্রিক ক্রিয়াকলাপের সময় উপাদানটিকে পর্যাপ্ত শক্তি এবং মাত্রিক স্থিতিশীলতা বজায় রাখতে হয়। চূড়ান্ত তাপ-প্রক্রিয়াকরণের অবস্থা এবং পরিদর্শন সংক্রান্ত প্রয়োজনীয়তা গ্রাহকের প্রযুক্তিগত স্পেসিফিকেশন অনুযায়ী নিয়ন্ত্রণ করা যেতে পারে।
নিয়ন্ত্রিত গলন এবং ঢালাই প্রক্রিয়া
জিডব্লিউ প্রিসিশন কাস্টিং স্টিল স্লিভ উৎপাদনের জন্য নিয়ন্ত্রিত গলন এবং ঢালাই প্রযুক্তি ব্যবহার করে। কাস্টিং স্টিল স্লিভ উপাদানের রাসায়নিক গঠন নিয়ন্ত্রণের জন্য গলন ও ঢালাই সরঞ্জামগুলো পরিদর্শন এবং পরীক্ষণ পদ্ধতির দ্বারা সমর্থিত।
উপাদানের গঠনের সঠিক নিয়ন্ত্রণ পরবর্তী ঢালাই, তাপীয় প্রক্রিয়াকরণ এবং মেশিনিংয়ের জন্য একটি নির্ভরযোগ্য ভিত্তি প্রদান করে। পরবর্তী উৎপাদন পর্যায়ে যাওয়ার আগে স্টিলের স্লিভটি নির্দিষ্ট উপাদানের প্রয়োজনীয়তা পূরণ করছে কিনা, তা যাচাই করার জন্য উপাদান পরিদর্শন প্রক্রিয়াটি ব্যবহৃত হয়।
বড় আকারের স্টিলের স্লিভের ক্ষেত্রে, কাস্টিং ব্ল্যাঙ্কের গুণমান পরবর্তী মেশিনিংয়ের স্থিতিশীলতা এবং চূড়ান্ত জ্যামিতিক নির্ভুলতার উপর সরাসরি প্রভাব ফেলে। তাই, উপাদান নিয়ন্ত্রণ এবং কাস্টিংয়ের গুণমান সম্পূর্ণ উৎপাদন প্রক্রিয়ার গুরুত্বপূর্ণ অংশ।
স্টিলের হাতা ঢালাইয়ের জন্য কেন্দ্রাতিগ ঢালাই
কেন্দ্রাতিগ ঢালাইঢালাই ইস্পাতের হাতার ভেতরের ও বাইরের পৃষ্ঠের গুণমান এবং অখণ্ডতা উন্নত করার জন্য এটি ব্যবহৃত হয়। সেন্ট্রিফিউগাল কাস্টিং প্রক্রিয়া পৃষ্ঠের ত্রুটি, যেমন—ফাটল, ধাতুমলের অন্তর্ভুক্তি, ছিদ্র এবং বালির গর্ত.
একটি বড় নলাকার যন্ত্রাংশের জন্য ঢালাই পৃষ্ঠের গুণমান বিশেষভাবে গুরুত্বপূর্ণ, কারণ পরবর্তী মেশিনিংয়ের মাধ্যমে ঢালাই ব্ল্যাঙ্ক থেকে নির্ভুল অভ্যন্তরীণ এবং বাহ্যিক নলাকার পৃষ্ঠ তৈরি করতে হয়। একটি স্থিতিশীল ঢালাই প্রক্রিয়া বোরিং, টার্নিং, গ্রাইন্ডিং এবং অন্যান্য সূক্ষ্ম মেশিনিং কার্যক্রমের জন্য একটি উপযুক্ত ভিত্তি প্রদান করে।
ঢালাই এবং প্রাথমিক পরিদর্শনের পর, স্টিলের স্লিভ ব্ল্যাঙ্কটি পরবর্তী মেশিনিং এবং তাপ-প্রক্রিয়াজাতকরণ প্রক্রিয়ায় প্রবেশ করে। স্লিভের স্পেসিফিকেশন এবং গ্রাহকের প্রয়োজনীয়তা অনুযায়ী নির্দিষ্ট উৎপাদন পদ্ধতিটি সমন্বয় করা হয়।

ঢালাই ইস্পাতের হাতার তাপীয় প্রক্রিয়াকরণ
যখন নির্দিষ্ট যান্ত্রিক বৈশিষ্ট্যের প্রয়োজন হয়, তখন 35CrMoV কাস্টিং স্টিল স্লিভের জন্য তাপ প্রক্রিয়াকরণ একটি গুরুত্বপূর্ণ উৎপাদন পর্যায়।
জিডব্লিউ প্রিসিশন নির্দিষ্ট যান্ত্রিক কর্মক্ষমতা সম্পন্ন স্টিলের স্লিভগুলিতে একটি উন্নত তাপ-প্রক্রিয়া প্রয়োগ করে। তাপ-প্রক্রিয়াকরণের পর, প্রস্তুতকৃত পণ্যের অবস্থা যাচাই করার জন্য সংশ্লিষ্ট যান্ত্রিক-বৈশিষ্ট্য পরীক্ষা করা হয়।
তাপ-প্রক্রিয়াটি এমনভাবে ডিজাইন করা হয়েছে যাতে রোলিং মিল অ্যাপ্লিকেশনের জন্য প্রয়োজনীয় যান্ত্রিক বৈশিষ্ট্যগুলো বজায় রেখে কাঙ্ক্ষিত কাঠিন্য ও শক্তি অর্জন করা যায়। প্রচলিত মাত্রিক পরিদর্শনের পাশাপাশি যান্ত্রিক বৈশিষ্ট্য পরিদর্শনও করা হয়, যাতে উপাদানের কার্যকারিতা এবং মেশিনিং নির্ভুলতা—উভয় দিক থেকেই পণ্যের অবস্থা মূল্যায়ন করা যায়।
এই 35CrMoV কাস্টিং স্টিল স্লিভটির সাধারণ তাপ-প্রক্রিয়াজাত কর্মক্ষমতার মধ্যে অন্তর্ভুক্ত রয়েছে:HRC ৪৮–৫২ কাঠিন্য,১৫০০–১৮০০ মেগাপ্যাসকেল প্রসার্য শক্তি,১২০০–১৪০০ মেগাপ্যাসকেল ফলন শক্তি,১০-১৫% প্রসারণএবং২০–৪০ জুল/সেমি² অভিঘাত দৃঢ়তাউচ্চ-তাপমাত্রার কাঠিন্যের প্রয়োজনীয়তা হলোএক ঘন্টা ধরে রাখার পর ৬০০°C তাপমাত্রায় ≥HRC ৩৮।.
চূড়ান্ত তাপ-প্রক্রিয়াকরণের অবস্থা গ্রাহকের নির্দিষ্ট যান্ত্রিক-বৈশিষ্ট্যের প্রয়োজনীয়তা এবং প্রযোজ্য পরিদর্শন মানদণ্ড অনুযায়ী নিয়ন্ত্রণ করা হয়।
বিশেষভাবে গর্ত করার মেশিন
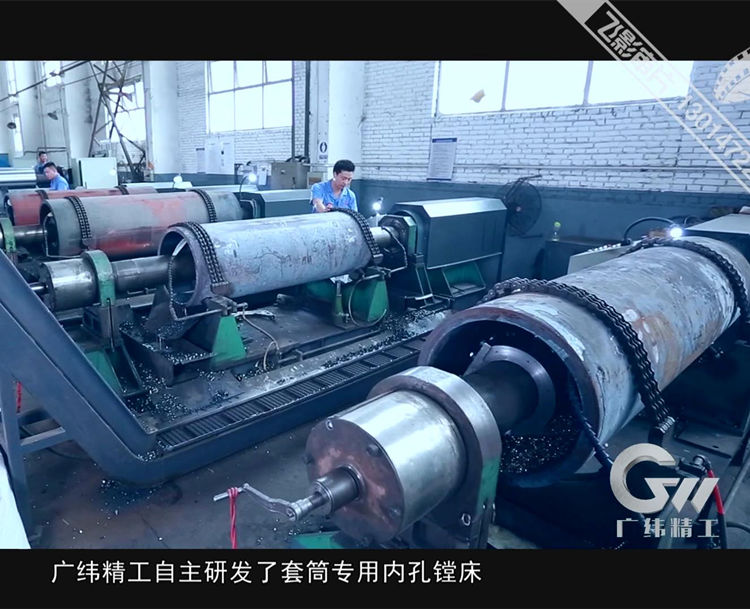
এই কাস্টিং স্টিল স্লিভটির অন্যতম গুরুত্বপূর্ণ উৎপাদন সক্ষমতা হলো কোম্পানির নিজস্বভাবে তৈরি বিশেষায়িত ছিদ্র করার মেশিন। এই সরঞ্জামটি জিডব্লিউ প্রিসিশন দ্বারা গবেষণা ও উন্নয়ন করা হয়েছে এবং এটি একটি স্বীকৃতি অর্জন করেছে।জাতীয় পেটেন্ট.
এই বিশেষায়িত মেশিনটি ভালো দৃঢ়তা এবং উচ্চ মেশিনিং নির্ভুলতা মাথায় রেখে ডিজাইন করা হয়েছে। এর মেশিনিং কাঠামোতে একটি নন-রিটার্ন ক্ল্যাম্পিং ব্যবস্থা ব্যবহার করা হয়েছে, যা ছিদ্র তৈরির প্রক্রিয়া চলাকালীন ওয়ার্কপিসের অবস্থান বজায় রাখতে সাহায্য করে।
এই বিশেষায়িত যন্ত্রপাতির উন্নয়ন এবং ক্রমাগত উন্নতি জিডব্লিউ প্রিসিশনকে বড় আকারের স্টিলের স্লিভের জন্য একটি সমন্বিত প্রক্রিয়াকরণ ব্যবস্থা প্রতিষ্ঠা করতে সাহায্য করেছে। এই ব্যবস্থাটি নিয়ন্ত্রণের উপর মনোযোগ দেয়।সমকেন্দ্রিকতা, সিলিন্ডার আকৃতি, প্রতিসাম্য এবং গতিশীল ভারসাম্যউৎপাদন প্রক্রিয়া জুড়ে।
প্রকৃত পণ্যের নকশা থেকে স্বাধীনভাবে একটি নির্দিষ্ট টলারেন্স প্রয়োগ করার পরিবর্তে, গ্রাহকের অঙ্কন এবং প্রযুক্তিগত প্রয়োজনীয়তা অনুসারে নির্দিষ্ট মাত্রিক টলারেন্স এবং জ্যামিতিক নির্ভুলতার টলারেন্স কঠোরভাবে নিয়ন্ত্রণ করা হয়।
স্টিল স্লিভ ব্ল্যাঙ্কের নির্ভুল বোরিং
কাস্টিং স্টিলের স্লিভ ব্ল্যাঙ্কটি প্রথমে জিডব্লিউ প্রিসিশন দ্বারা তৈরি বিশেষ ছিদ্র ড্রিলিং মেশিনে প্রক্রিয়াজাত করা হয়।
বোরিং করার সময়, অ্যাপারচারের সামনের এবং পিছনের প্রান্তের মধ্যে সমকেন্দ্রিকতা অর্জনের জন্য স্লিভ ব্ল্যাঙ্কটি সামঞ্জস্য করা যেতে পারে। এই অবস্থান নির্ধারণ পদ্ধতি স্থিতিশীল কাটিং অবস্থা বজায় রাখতে এবং মেশিনিং নির্ভুলতা উন্নত করতে সাহায্য করে।
কাটিং প্রক্রিয়ার সময়, ওয়ার্কপিসটি স্থির থাকে এবং টুল শ্যাফটটি ভেতরের ছিদ্রটি মেশিনিং করার জন্য ঘোরে। এই মেশিনিং পদ্ধতিটি ওয়ার্কপিসের ঘূর্ণনজনিত ত্রুটি, যেমন টেপার এবং অন্যান্য আকৃতিগত ত্রুটি এড়িয়ে চলে।
মেশিনিংয়ের সময় চিপের স্থিতিশীল অপসারণ মেশিনিং করা পৃষ্ঠের অবস্থার উন্নতি করতে সাহায্য করে এবং প্রক্রিয়াজাত পৃষ্ঠে চিপের আঁচড় লাগার সম্ভাবনা কমায়। এই প্রক্রিয়াগত বৈশিষ্ট্যগুলো বড় ব্যাস এবং দীর্ঘ দৈর্ঘ্যের স্টিলের স্লিভ মেশিনিং করার সময় গুরুত্বপূর্ণ, যেখানে মেশিনিংয়ের স্থিতিশীলতা সরাসরি চূড়ান্ত জ্যামিতিক নির্ভুলতাকে প্রভাবিত করে।
ডাবল সেলফ-সেন্টারিং সিএনসি মেশিনিং
ছিদ্র ড্রিলিং এবং বোরিং করার পর, কাস্টিং স্টিলের স্লিভটিকে একটি ব্যবহার করে আরও প্রক্রিয়াজাত করা হয়।ডাবল সেলফ-সেন্টারিং সিএনসি মেশিন টুলবৃহৎ আকারের যন্ত্রাংশের উচ্চ-নির্ভুল মেশিনিং-এর ক্ষেত্রে জিডব্লিউ প্রিসিশন-এর দীর্ঘমেয়াদী গবেষণা ও অভিজ্ঞতা থেকে এটি তৈরি করা হয়েছে।
স্লিভের উভয় প্রান্তে হাইড্রোলিক সাপোর্ট চাক স্থাপন করা থাকে। এই চাকগুলো ভেতরের ছিদ্রের দুটি প্রান্তকে দ্রুত শনাক্ত করতে পারে এবং অনুমোদিত সহনশীলতার মধ্যে ভেতরের ছিদ্রের সামনের ও পেছনের অংশের সমকেন্দ্রিকতা নিয়ন্ত্রণে সহায়তা করে।
অবস্থান নির্ধারণের পর, মেশিন টুলটি অনুমোদিত সহনশীলতার সীমার মধ্যে ভেতরের ও বাইরের বৃত্তের সমকেন্দ্রিকতা নিয়ন্ত্রণ করে বাইরের নলাকার পৃষ্ঠটিকে প্রক্রিয়াজাত করে।
উভয় প্রান্তের ভেতরের ছিদ্রগুলোর শঙ্কু আকৃতির বৃত্তগুলোকেও নির্দিষ্ট সহনশীলতার মধ্যে সমকেন্দ্রিকতা বজায় রাখার জন্য প্রক্রিয়াজাত ও নিয়ন্ত্রণ করা হয়। এই দ্বৈত স্ব-কেন্দ্রিক মেশিনিং পদ্ধতিটি বড় ইস্পাতের হাতাগুলোর জন্য বিশেষভাবে উপযোগী, কারণ ভেতরের ছিদ্র, বাইরের ব্যাস এবং উভয় প্রান্তের নির্দেশক তলের মধ্যকার সম্পর্ক চূড়ান্ত সমাবেশের নির্ভুলতার উপর সরাসরি প্রভাব ফেলে।
জ্যামিতিক নির্ভুলতা এবং প্রক্রিয়া নিয়ন্ত্রণ
কপার ফয়েল রোলিং মিল যন্ত্রপাতিতে ব্যবহৃত একটি বড় ঢালাই ইস্পাতের হাতার ক্ষেত্রে, চূড়ান্ত পণ্যটি মূল্যায়ন করার জন্য শুধুমাত্র মাত্রিক নির্ভুলতাই যথেষ্ট নয়। বিভিন্ন মেশিনিং করা পৃষ্ঠের মধ্যকার সম্পর্কও নিয়ন্ত্রণ করতে হবে।
অতএব, জিডব্লিউ প্রিসিশনের সমন্বিত প্রসেসিং সিস্টেমটি বেশ কিছু গুরুত্বপূর্ণ জ্যামিতিক বৈশিষ্ট্যের উপর দৃষ্টি নিবদ্ধ করে, যার মধ্যে অন্তর্ভুক্ত রয়েছেসমকেন্দ্রিকতা, সিলিন্ডার আকৃতি এবং প্রতিসাম্যএই প্যারামিটারগুলো শুধুমাত্র চূড়ান্ত পরিদর্শনের সময় বিবেচনা না করে, বরং পুরো প্রক্রিয়াকরণ প্রক্রিয়া জুড়েই নিয়ন্ত্রণ করা হয়।
বিশেষভাবে নির্মিত ছিদ্র করার মেশিন, ডাবল সেলফ-সেন্টারিং সিএনসি মেশিন টুল এবং সংশ্লিষ্ট নির্ভুল মেশিনিং প্রক্রিয়াগুলো একত্রে কাজ করে স্টিল স্লিভের জন্য স্থিতিশীল মেশিনিং রেফারেন্স স্থাপন করে।
গ্রাহকের নকশা এবং প্রযুক্তিগত প্রয়োজনীয়তা অনুসারে নির্দিষ্ট মাত্রিক সহনশীলতা এবং জ্যামিতিক সহনশীলতা নির্ধারণ করা হয়। এর ফলে, অসমর্থিত প্রমিত মাত্রা প্রয়োগ না করেই বিভিন্ন কপার ফয়েল রোলিং মিল কনফিগারেশন এবং বিভিন্ন সরঞ্জাম ইন্টারফেসের জন্য কাস্টিং স্টিল স্লিভ তৈরি করা সম্ভব হয়।
ডাইনামিক ব্যালেন্সিং টেস্ট
রোলিং মিল যন্ত্রপাতিতে ব্যবহৃত একটি বড় ঘূর্ণায়মান স্টিলের স্লিভের জন্য ডাইনামিক ব্যালান্সিং একটি গুরুত্বপূর্ণ পরিদর্শন বিষয়।
তাপ প্রক্রিয়াজাতকরণের পর প্রচলিত মাত্রিক পরিদর্শন এবং যান্ত্রিক-বৈশিষ্ট্য পরীক্ষার পাশাপাশি, জিডব্লিউ প্রিসিশন কাস্টিং স্টিল স্লিভ পণ্যগুলির গুণমান আরও যাচাই করার জন্য ডায়নামিক ব্যালান্সিং পরিদর্শনও করে থাকে।
একটিরিং-বেল্ট ডায়নামিক ব্যালেন্সিং মেশিনএর জন্য উপলব্ধ১০০% ডাইনামিক ব্যালেন্সিং টেস্টিংকাস্টিং স্টিলের স্লিভগুলোর। ব্যালান্সিং পরিদর্শনটি অবশিষ্ট ভারসাম্যহীনতা শনাক্ত করতে সাহায্য করে, যা যন্ত্রাংশটির ঘূর্ণন অবস্থাকে প্রভাবিত করতে পারে।
বৃহৎ ঘূর্ণায়মান যন্ত্রাংশের ক্ষেত্রে, স্থিতিশীল কার্যকারিতার জন্য ডাইনামিক ব্যালেন্সিং অত্যন্ত গুরুত্বপূর্ণ। তাই, মাত্রিক নির্ভুলতা, জ্যামিতিক নির্ভুলতা এবং তাপ-প্রক্রিয়াজাত যান্ত্রিক বৈশিষ্ট্যের পাশাপাশি ডাইনামিক ব্যালেন্সিংকেও পরিদর্শন প্রক্রিয়ার অন্তর্ভুক্ত করা হয়।
কপার ফয়েল রোলিং মিলের জন্য কাস্টমাইজড কাস্টিং স্টিল স্লিভ
35CrMoV কাস্টিং স্টিল স্লিভটি কপার ফয়েল রোলিং মিলের জন্য তৈরি করা হয় এবং গ্রাহকের ড্রয়িং ও প্রযুক্তিগত প্রয়োজনীয়তা অনুযায়ী এটি কাস্টমাইজ করা যেতে পারে। বর্তমান ডেটাতে উপলব্ধ পণ্যের স্পেসিফিকেশনগুলির মধ্যে রয়েছে:৫৬৫×৫০৫×১৬০০ মিমিএবং৬৬৫×৬০৫×২০০০ মিমি.
জিডব্লিউ প্রিসিশন-এর উৎপাদন প্রক্রিয়ার অন্তর্ভুক্ত বিষয়গুলো হলো: উপাদান ও কাস্টিং নিয়ন্ত্রণ, সেন্ট্রিফিউগাল কাস্টিং, হিট ট্রিটমেন্ট, নির্দিষ্ট ছিদ্র খনন, প্রিসিশন বোরিং, ডাবল সেলফ-সেন্টারিং সিএনসি মেশিনিং এবং ডাইনামিক ব্যালান্সিং পরিদর্শন।
এই প্রক্রিয়াগুলোর সমন্বয়ের উদ্দেশ্য হলো স্টিল স্লিভের উপাদানের অবস্থা, যান্ত্রিক বৈশিষ্ট্য, মাত্রিক নির্ভুলতা এবং জ্যামিতিক নির্ভুলতার স্থিতিশীল নিয়ন্ত্রণ নিশ্চিত করা। যেসব পণ্যের জন্য নির্দিষ্ট যান্ত্রিক বৈশিষ্ট্য প্রয়োজন, সেগুলোর ক্ষেত্রে প্রযোজ্য প্রযুক্তিগত প্রয়োজনীয়তা অনুসারে তাপীয় প্রক্রিয়াকরণ করা হয় এবং এরপর সংশ্লিষ্ট যান্ত্রিক-বৈশিষ্ট্য পরীক্ষা করা হয়।
সূক্ষ্ম মেশিনিংয়ের জন্য, জিডব্লিউ প্রিসিশন (GW Precision) দ্বারা তৈরি বিশেষায়িত হোল ড্রিলিং মেশিনটি বড় স্লিভ ব্ল্যাঙ্কের জন্য একটি স্থিতিশীল মেশিনিং পদ্ধতি প্রদান করে। পরবর্তী ডাবল সেলফ-সেন্টারিং সিএনসি মেশিনিং প্রক্রিয়াটি অভ্যন্তরীণ ও বাহ্যিক সিলিন্ডার আকৃতির পৃষ্ঠতল এবং দুই প্রান্তের অভ্যন্তরীণ ছিদ্রের জ্যামিতির মধ্যকার সম্পর্ক নিয়ন্ত্রণ করে।



