কোল্ড রোলিং মিল মেশিনের জন্য কাস্টমাইজড ৩৫সিআরএমওভি স্টিল স্লিভ
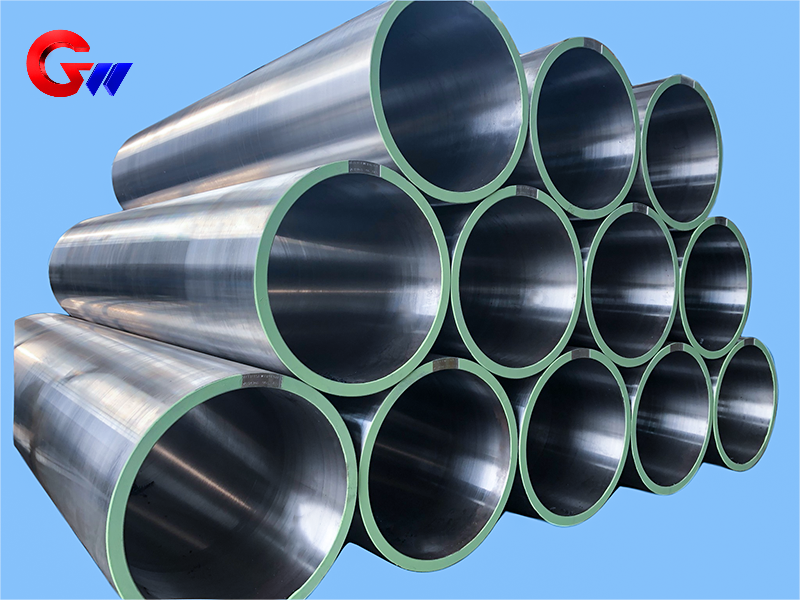
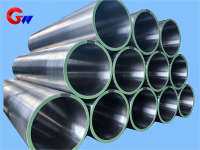
কোল্ড রোলিং মিলের জন্য 35CrMoV স্টিলের স্লিভটি হলো একটি বিশেষভাবে তৈরি উচ্চ-শক্তির উপাদান, যা কোল্ড রোলিং যন্ত্রপাতিতে বল সঞ্চালন, রোল সাপোর্ট এবং নির্ভুল অবস্থানের জন্য ব্যবহৃত হয়। স্লিভটির স্পেসিফিকেশন হলো Φ502 × Φ560 × 1700 মিমি। কোয়েনচড এবং টেম্পারড অবস্থায়, এর সরবরাহকৃত যান্ত্রিক বৈশিষ্ট্যগুলোর মধ্যে রয়েছে ৯০০–১১০০ MPa টেনসাইল স্ট্রেংথ, ৭৫০–৯৫০ MPa ইল্ড স্ট্রেংথ, ≥১২% প্রসারণ, কক্ষ তাপমাত্রায় ≥৫০ J ইমপ্যাক্ট এনার্জি, HRC ২৮–৩৫ হার্ডনেস এবং ≥৪৫% সেকশনাল শ্রিঙ্কেজ। স্লিভটি নিয়ন্ত্রিত ফোর্জিং, প্রিসিশন মেশিনিং, হিট ট্রিটমেন্ট, সারফেস স্ট্রেংদেনিং এবং ইন্সপেকশন প্রক্রিয়ার মাধ্যমে তৈরি করা হয়।
- GW Precision
- চীন, লুয়াং
- চুক্তিগত শর্ত
- স্টিল স্পুলের বার্ষিক ধারণক্ষমতা ৪০০০ পিস।
- তথ্য
 কোল্ড রোলিং মিল মেশিনের জন্য কাস্টমাইজড ৩৫সিআরএমওভি স্টিল স্লিভ
দ্যকোল্ড রোলিং মিলের জন্য 35CrMoV স্টিলের স্লিভএটি কোল্ড রোলিং যন্ত্রপাতিতে বল সঞ্চালন, রোল সাপোর্ট, অবস্থান নির্ধারণ এবং স্থিতিশীল পরিচালনার জন্য ডিজাইন করা একটি বিশেষায়িত যান্ত্রিক উপাদান। স্লিভটি তৈরি করা হয়35CrMoV ইস্পাতএবং এর একটি নির্দিষ্ট আকার আছেΦ৫০২ × Φ৫৬০ × ১৭০০ মিমি.
কোল্ড রোলিংয়ের সময় স্লিভটি রোলিং টর্ক, রেডিয়াল রোলিং ফোর্স, কম্পন, ইমপ্যাক্ট লোডিং, স্লাইডিং ফ্রিকশন এবং তাপমাত্রার পরিবর্তনের সম্মুখীন হয়। তাই, রোলিং মিলের প্রয়োজনীয়তা অনুযায়ী এর উপাদানগত বৈশিষ্ট্য, সমকেন্দ্রিকতা, সিলিন্ডার আকৃতি, মাত্রিক নির্ভুলতা, পৃষ্ঠের কাঠিন্য এবং ডায়নামিক ব্যালেন্স নিয়ন্ত্রণ করা প্রয়োজন।
35CrMoV স্টিলের যান্ত্রিক বৈশিষ্ট্য
সরবরাহকৃত যান্ত্রিক বৈশিষ্ট্যের তথ্য প্রযোজ্যশোধন ও টেম্পার করা অবস্থায় 35CrMoV ইস্পাতপ্রথমে কোয়েনচিং এবং তারপরে উচ্চ-তাপমাত্রার টেম্পারিং ব্যবহার করে।
সাধারণ কর্মক্ষমতার মানগুলো হলো:
প্রসার্য শক্তি: ৯০০–১১০০ মেগাপ্যাসকেলGB/T 228.1 (ISO 6892) অনুযায়ী পরীক্ষিত
ইল্ড স্ট্রেংথ: ৭৫০–৯৫০ মেগাপ্যাসকেল
প্রসারণ: ≥১২%যার গেজ দৈর্ঘ্য 5d, যেখানে d হলো নমুনার ব্যাস
কক্ষ তাপমাত্রায় সংঘর্ষ শক্তি: ≥৫০ জুলGB/T 229 (ISO 148) অনুযায়ী
কাঠিন্য: এইচআরসি ২৮–৩৫জিবি/টি ২৩০.১ অনুযায়ী, কোয়েনচড এবং টেম্পারড অবস্থায়।
বিভাগীয় সংকোচন: ≥৪৫%
এই বৈশিষ্ট্যগুলো কোল্ড রোলিং যন্ত্রপাতিতে বারবার যান্ত্রিক চাপের অধীনে থাকা একটি স্টিলের স্লিভকে শক্তি, দৃঢ়তা এবং বিকৃতি প্রতিরোধের একটি সমন্বয় প্রদান করে।
উপাদানের তুলনা
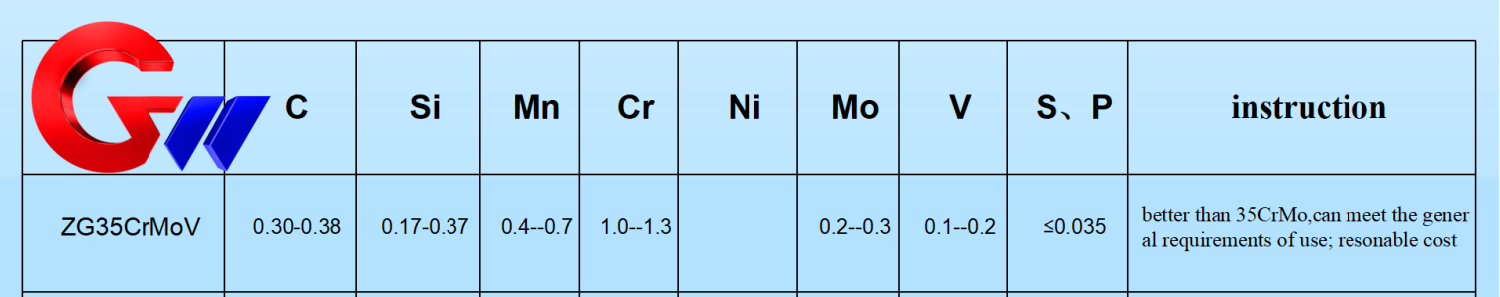
স্টিল স্লিভ অ্যাপ্লিকেশনে ব্যবহৃত অন্যান্য Cr-Mo সংকর ইস্পাতের তুলনায়,35CrMoVশক্তি ও দৃঢ়তার একটি সুষম সমন্বয় প্রদান করে।
তথ্যসূত্র হিসেবে, সরবরাহকৃত উপাদান তুলনাটি নিম্নলিখিত সাধারণ মানগুলি প্রদান করে:
| উপাদান | কার্বন উপাদান | ভ্যানাডিয়ামের পরিমাণ | প্রসার্য শক্তি | প্রধান বৈশিষ্ট্য |
|---|---|---|---|---|
| 35CrMoV | ০.৩২–০.৪০% | ০.১০–০.২০% | ৯০০–১১০০ মেগাপ্যাসকেল | সামগ্রিক শক্তি ও দৃঢ়তা, তুলনামূলকভাবে কম খরচ |
| ৪২CrMo | ০.৩৮–০.৪৫% | — | ১০০০–১২০০ মেগাপ্যাসকেল | উচ্চতর শক্তি, কিন্তু দৃঢ়তা কিছুটা কম |
| 34CrNiMo6 | ০.৩০–০.৩৮% | — | ১০০০–১৩০০ মেগাপ্যাসকেল | উচ্চ দৃঢ়তা এবং ক্লান্তি প্রতিরোধ ক্ষমতা, নিকেল সহ |
কাস্টমাইজড কোল্ড রোলিং মিল স্টিল স্লিভের ক্ষেত্রে 35CrMoV-এর নির্বাচন যান্ত্রিক কর্মক্ষমতা এবং উৎপাদন ব্যয়ের মধ্যে একটি বাস্তবসম্মত ভারসাম্য প্রদান করে।
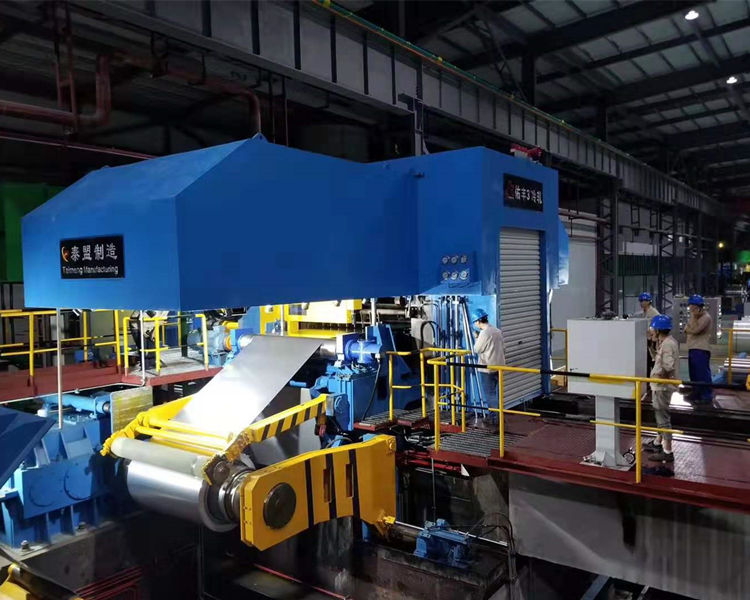
কোল্ড রোলিং মিলের কার্যকারিতা
কাস্টমাইজড35CrMoV স্টিলের হাতাকোল্ড রোলিং মিলে এটি বিভিন্ন কাজ সম্পাদন করে।
প্রথমত, এটি সরবরাহ করেবল সঞ্চালন এবং সমর্থনস্লিভটি রোলিং মিল এবং ট্রান্সমিশন শ্যাফটকে সংযুক্ত করে এবং রোলিং টর্ক স্থানান্তর করে যা পৌঁছাতে পারে২০০০ kN·m বা তার বেশিএবং আনুমানিক পরিসরের মধ্যে ব্যাসার্ধীয় ঘূর্ণন বল প্রতিরোধ করে।৫০০-৩০০০ টনপ্রদত্ত আবেদন তথ্য অনুযায়ী।
দ্বিতীয়ত, হাতাটি সরবরাহ করেনির্ভুল অবস্থান নির্ধারণরোলিং মিল এবং ট্রান্সমিশন সিস্টেমের মধ্যে নির্দিষ্ট সমাক্ষীয়তা হলো≤০.০২ মিমিএই সম্পর্ক বজায় রাখলে স্ট্রিপের বিচ্যুতি এবং স্ট্রিপের অসম পুরুত্বের মতো অ্যালাইনমেন্ট-সম্পর্কিত সমস্যা কমাতে সাহায্য করে।
তৃতীয়ত, হাতাটি অবদান রাখেক্লান্তি প্রতিরোধ এবং কম্পন বাফারিংকোল্ড রোলিং যন্ত্রপাতিতে কম্পন এবং আঘাতজনিত ভার সৃষ্টি হতে পারে, যার মধ্যে প্রবাহ হারের আকস্মিক পরিবর্তনের কারণে সৃষ্ট গতিশীল বলও অন্তর্ভুক্ত। তাই, বারবার ভার সহ্য করার জন্য স্লিভটির যথেষ্ট শক্তি এবং দৃঢ়তা থাকা প্রয়োজন।
পরিধান প্রতিরোধ এবং তাপীয় স্থিতিশীলতা
স্টিল স্লিভ এবং বিয়ারিং বা রোলার উপাদানগুলির মধ্যে সংস্পর্শ পৃষ্ঠে দীর্ঘমেয়াদী পিছলানো ঘর্ষণ হতে পারে। সরবরাহকৃত প্রযুক্তিগত প্রয়োজনীয়তা একটি পৃষ্ঠের কাঠিন্য নির্দিষ্ট করে।এইচআরসি ৫০–৫৫সংস্পর্শ পৃষ্ঠের ক্ষয় প্রতিরোধ ক্ষমতা উন্নত করার জন্য।
কোল্ড রোলিং সরঞ্জাম সাধারণত আনুমানিক৬০–১২০°সেসরবরাহকৃত কার্য-অবস্থার তথ্য অনুযায়ী। এই তাপমাত্রাগুলিতে স্লিভটিকে তার মাত্রাগত নির্ভুলতা বজায় রাখতে হবে এবং এর তাপীয় প্রসারণ বৈশিষ্ট্য রোলিং মিল সিস্টেমের সাথে সামঞ্জস্যপূর্ণ হতে হবে।
মূল কাঠামোর দৃঢ়তা এবং পৃষ্ঠতলের শক্তিশালীকরণের সমন্বয় স্টিলের স্লিভটিকে অভ্যন্তরীণ উপাদানের কাঠামো এবং কার্যকরী সংস্পর্শ পৃষ্ঠের মধ্যকার বিভিন্ন চাহিদা মেটাতে সক্ষম করে।
ফোরজিং এবং ব্ল্যাঙ্ক প্রস্তুতি
উৎপাদন প্রক্রিয়াটি বিলেট প্রস্তুতির মাধ্যমে শুরু হয়। সরবরাহকৃত প্রক্রিয়াটিতে ব্যবহারের কথা উল্লেখ করা হয়েছে।ESR ইস্পাত পিণ্ডআরও পরিষ্কার উপাদান অবস্থা পেতে, সাথেS এবং P ≤০.০১৫% এ নিয়ন্ত্রিত।.
ফাঁকা স্থানটি গঠিত হয় এর মাধ্যমে১১০০–৮৫০°C তাপমাত্রায় বহু-দিকীয় ফোরজিং, একটি ফোরজিং অনুপাতের সাথে≥৪এই ফোর্জিং প্রক্রিয়ার উদ্দেশ্য হলো ঢালাইজনিত ত্রুটি দূর করা এবং উপাদানের অভ্যন্তরীণ কাঠামোর উন্নতি সাধন করা।
ফোরজিং করার পরে, ব্ল্যাঙ্কটি অবিলম্বে স্বাভাবিক করা হয়৮৮০°সে × ২ ঘণ্টাদানার গঠনকে সূক্ষ্ম করতে এবং পরবর্তী মেশিনিং ও তাপীয় প্রক্রিয়াকরণের জন্য উপযুক্ত অবস্থা তৈরি করতে নর্মালাইজিং ব্যবহার করা হয়।
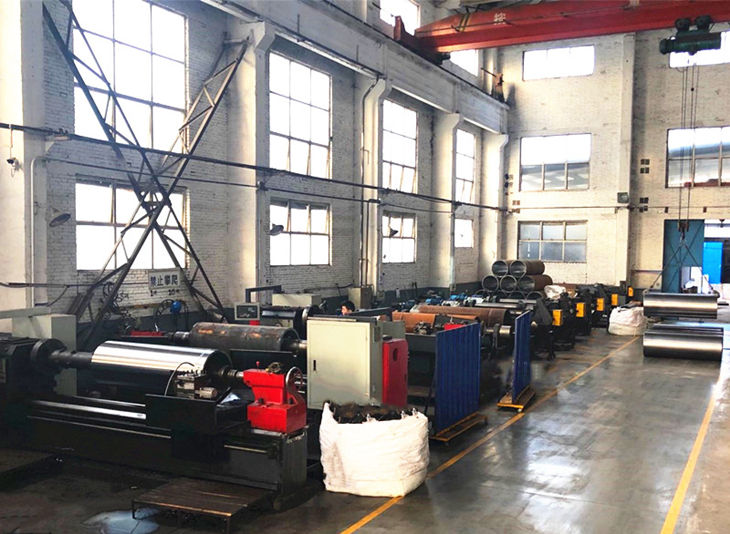
নির্ভুল মেশিনিং
ফোর্জিং এবং প্রাথমিক তাপ প্রক্রিয়াকরণের পর, স্টিলের স্লিভটির রাফ এবং সেমি-প্রিসিশন মেশিনিং করা হয়।
রাফ মেশিনিংয়ের সময়, বাইরের ব্যাস এবং প্রান্তের তলগুলো লেদ দিয়ে প্রক্রিয়াজাত করা হয় এবং একটি মেশিনিং অ্যালাউন্স রাখা হয়।২-৩ মিমিএকটি নির্দিষ্ট থ্রেড নির্ভুলতা বজায় রেখে ড্রিলিং এবং ট্যাপিংও করা হয়।৬ ঘন্টা.
অভ্যন্তরীণ শীতলীকরণ নালীর জন্য গভীর গর্ত খনন করা হয়। প্রদত্ত নির্দেশনায় গর্তের ব্যাস নির্দিষ্ট করা আছে।Φ১৫ ±০.২ মিমিএবং সরলতা≤০.১ মিমি/মি.
এরপর ভিতরের গর্তটি ড্রিল করা হয়IT7 নির্ভুলতাসিলিন্ডার আকৃতি নিয়ন্ত্রিত≤০.০১ মিমিএই মেশিনিং অপারেশনগুলো পরবর্তী নির্ভুল গ্রাইন্ডিং এবং হোনিং প্রক্রিয়ার জন্য জ্যামিতিক ভিত্তি স্থাপন করে।
তাপীয় প্রক্রিয়াকরণ এবং পৃষ্ঠতল শক্তিশালীকরণ
35CrMoV স্টিল স্লিভের প্রধান তাপ-প্রক্রিয়াটি হলোকোয়েনচিং এবং উচ্চ-তাপমাত্রা টেম্পারিং.
নির্দিষ্ট কোয়েনচিং প্রক্রিয়াটি হল৮৫০°C তাপমাত্রায় তেল দিয়ে শীতলীকরণ, এরপরে উচ্চ-তাপমাত্রায় টেম্পারিং করা হয়৫৫০°সে × ৪ ঘণ্টাফলস্বরূপ কাঠিন্য নির্দিষ্ট করা হয়এইচআরসি ২৮–৩২প্রয়োজনীয় মূল দৃঢ়তা বজায় রেখে।
কার্যকরী পৃষ্ঠের জন্য,আয়ন নাইট্রাইডিংপ্রয়োগ করা যেতে পারে। নির্দিষ্ট পৃষ্ঠের কাঠিন্য হল≥HV900নাইট্রাইডেড স্তরের গভীরতা০.৩–০.৫ মিমিপ্রদত্ত তথ্য অনুসারে, এই প্রক্রিয়াকরণ পরিধান প্রতিরোধ ক্ষমতা আনুমানিক বৃদ্ধি করতে পারে।পাঁচবার.
বিকল্পভাবে,লেজার কোয়েনচিংসংস্পর্শ পৃষ্ঠকে বেছে বেছে শক্তিশালী করতে ব্যবহার করা যেতে পারে। লেজার কোয়েনচিং-এর পর নির্দিষ্ট কাঠিন্য হলোএইচআরসি ৫৫–৬০বিকৃতি নিয়ন্ত্রিত<০.০৩ মিমি.
নির্ভুল গ্রাইন্ডিং এবং পরিদর্শন
তাপীয় প্রক্রিয়াকরণ এবং পৃষ্ঠতল শক্তিশালীকরণের পর, ইস্পাতের হাতাটির সূক্ষ্ম মেশিনিং করা হয়।সিএনসি সিলিন্ড্রিক্যাল গ্রাইন্ডারসূক্ষ্ম গ্রাইন্ডিংয়ের জন্য ব্যবহৃত হয়, যেখানে মাত্রিক সহনশীলতা নিয়ন্ত্রিত থাকে±০.০০৫ মিমিএবং পৃষ্ঠের রুক্ষতাRa ≤0.4μm.
অভ্যন্তরীণ ছিদ্রটিকে হোনিং করার মাধ্যমে আরও প্রক্রিয়াজাত করা হয়, এবং এর গোলাকারত্ব নিয়ন্ত্রণ করা হয়।≤০.০০৫ মিমি.
পরিদর্শন অন্তর্ভুক্তআল্ট্রাসনিক পরীক্ষাসরবরাহকৃত অনুযায়ীEN 10228-3মানসম্মত, এর চেয়ে বড় কোনো ত্রুটি নেইΦ১ মিমিঅবশিষ্ট পীড়নও ব্যবহার করে পরীক্ষা করা যেতে পারেএক্স-রে ডিফ্র্যাকশন পদ্ধতি, যেখানে নির্দিষ্ট সংকোচনমূলক পীড়ন স্তর পৌঁছায়≥০.২ মিমি.
এই পরিদর্শন পদ্ধতিগুলো প্রস্তুতকৃত স্টিল স্লিভের অভ্যন্তরীণ উপাদানের গুণমান, মেশিনিং নির্ভুলতা এবং অবশিষ্ট পীড়নের উপর অতিরিক্ত নিয়ন্ত্রণ প্রদান করে।
বিশেষভাবে গর্ত করার সরঞ্জাম
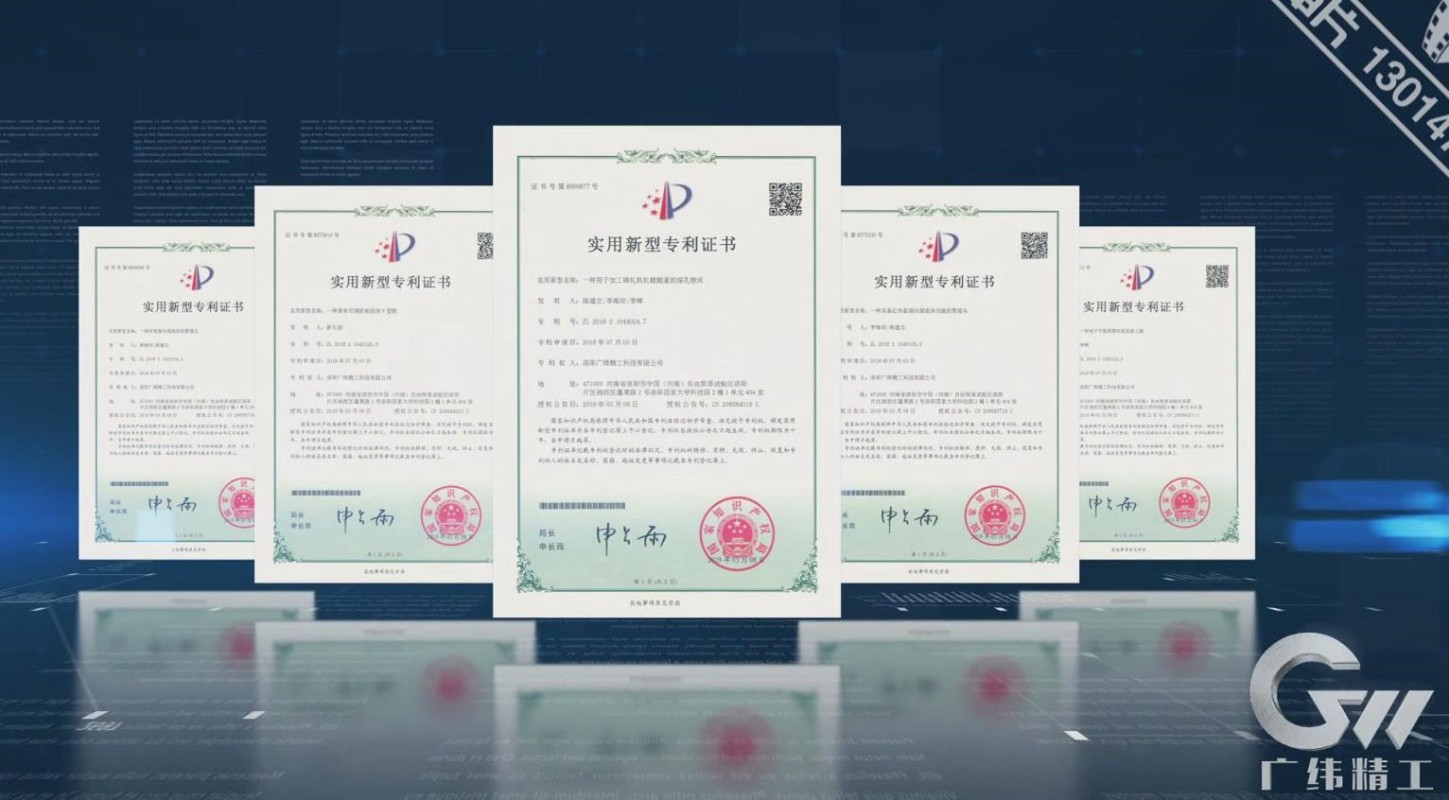
জিডব্লিউ প্রিসিশন টেকনোলজি একটি ব্যবহার করেস্বাধীনভাবে বিকশিত বিশেষ ছিদ্র করার মেশিনস্টিল স্লিভ প্রক্রিয়াকরণের জন্য। সরঞ্জামটি কোম্পানি কর্তৃক গবেষণা ও উন্নয়ন করা হয়েছে এবং একটি স্বীকৃতি অর্জন করেছে।জাতীয় পেটেন্ট.
মেশিনটি ভালো দৃঢ়তা, রিটার্ন-ক্ল্যাম্প-বিহীন মেশিনিং কাঠামো এবং উচ্চ মেশিনিং নির্ভুলতা মাথায় রেখে ডিজাইন করা হয়েছে। সরঞ্জাম এবং উৎপাদন প্রক্রিয়ার ক্রমাগত উন্নতির মাধ্যমে, জিডব্লিউ প্রিসিশন টেকনোলজি নিয়ন্ত্রণের জন্য একটি সমন্বিত প্রসেসিং সিস্টেম তৈরি করেছে।সমকেন্দ্রিকতা, সিলিন্ডার আকৃতি, প্রতিসাম্য এবং গতিশীল ভারসাম্য৩৫CrMoV স্টিলের হাতা।
স্টিল স্লিভের জন্য নির্দিষ্ট মাত্রিক সহনশীলতা এবং জ্যামিতিক নির্ভুলতার প্রয়োজনীয়তা গ্রাহকের চাহিদা অনুযায়ী নিয়ন্ত্রণ করা হয়। এর ফলে উৎপাদন প্রক্রিয়াটিকে বিভিন্ন কোল্ড রোলিং মিল কনফিগারেশন এবং প্রযুক্তিগত স্পেসিফিকেশনের সাথে খাপ খাইয়ে নেওয়া সম্ভব হয়।
কাস্টমাইজড কোল্ড রোলিং মিল স্টিল স্লিভ
দ্য35CrMoV স্টিলের হাতাগ্রাহকের কোল্ড রোলিং মিলের প্রযুক্তিগত প্রয়োজনীয়তা অনুসারে এটি তৈরি করা হয়। এর নির্দিষ্ট আকার হলোΦ৫০২ × Φ৫৬০ × ১৭০০ মিমিনিয়ন্ত্রিত যান্ত্রিক বৈশিষ্ট্য, মেশিনিং নির্ভুলতা, পৃষ্ঠের কার্যকারিতা এবং পরিদর্শন প্রয়োজনীয়তা সহ।
উৎপাদন পথ একীভূত করেইএসআর স্টিল ইনগট প্রস্তুতি, বহু-দিকীয় ফোর্জিং, নর্মালাইজিং, রাফ মেশিনিং, গভীর-গর্ত ড্রিলিং, অন্তঃ-গর্ত বোরিং, কোয়েনচিং ও টেম্পারিং, পৃষ্ঠ শক্তিশালীকরণ, প্রিসিশন গ্রাইন্ডিং, হোনিং এবং চূড়ান্ত পরিদর্শন.
এই সমন্বিত প্রক্রিয়ার উদ্দেশ্য হলো কোল্ড রোলিং মিলের প্রয়োগের জন্য প্রয়োজনীয় শক্তি, দৃঢ়তা, ক্ষয় প্রতিরোধ ক্ষমতা, মাত্রিক নির্ভুলতা এবং জ্যামিতিক নির্ভুলতার সমন্বয়ে একটি কাস্টমাইজড স্টিল স্লিভ সরবরাহ করা।